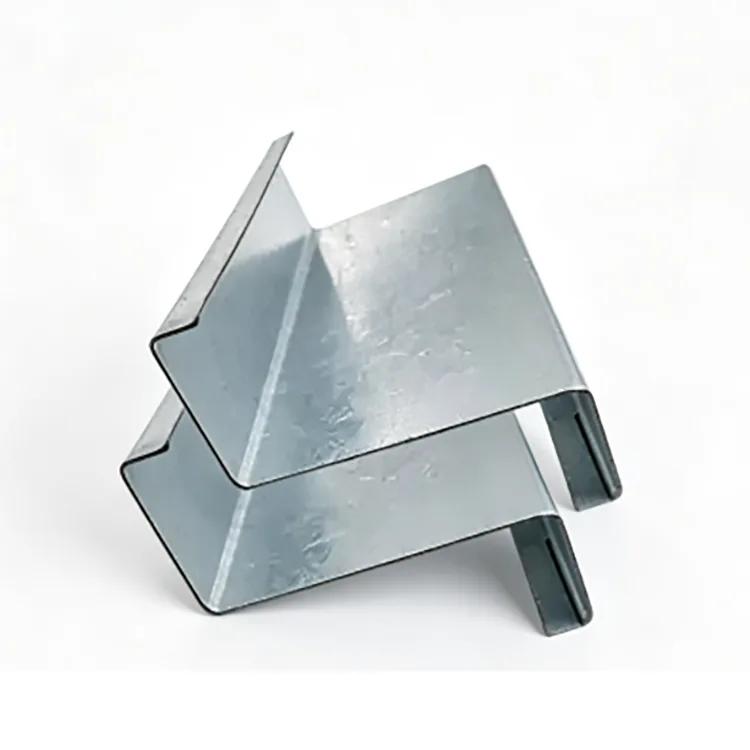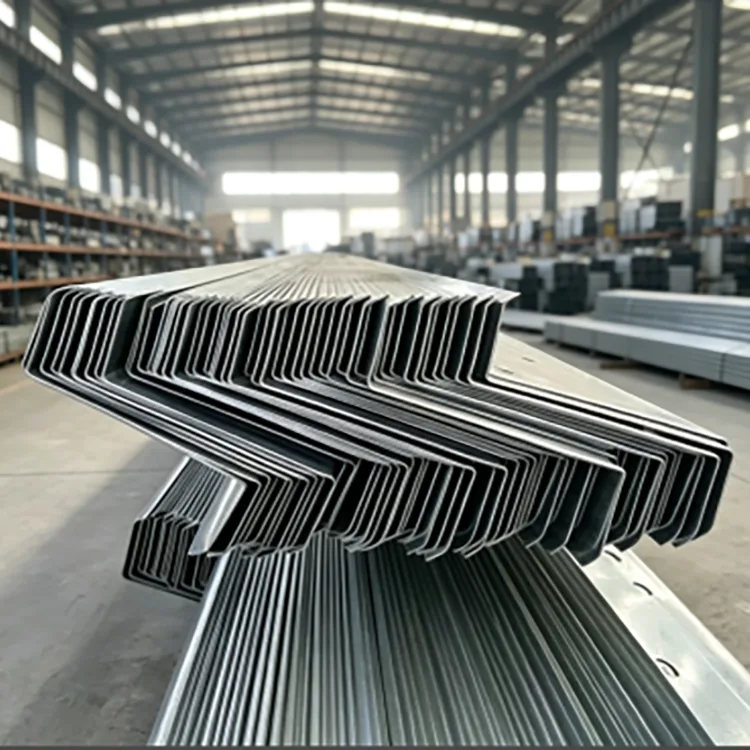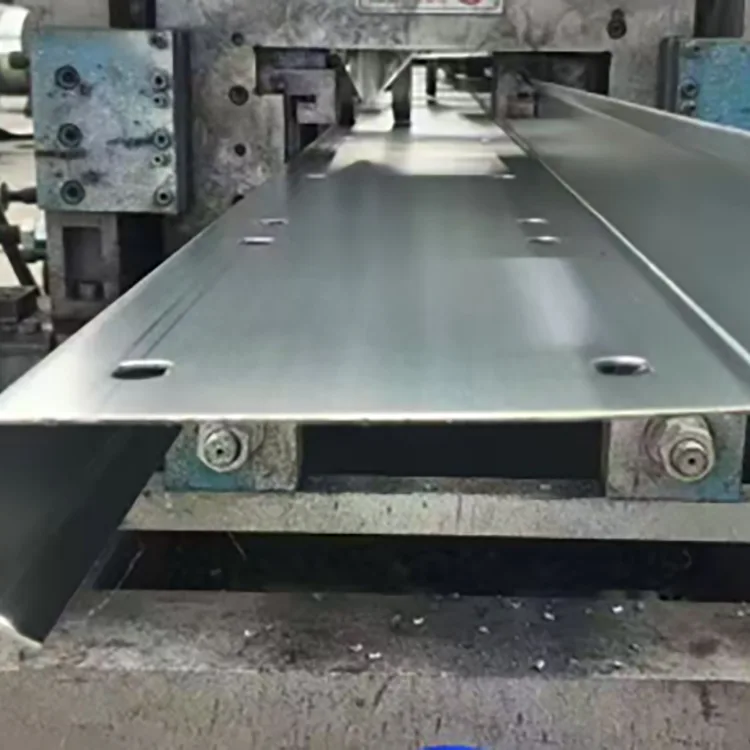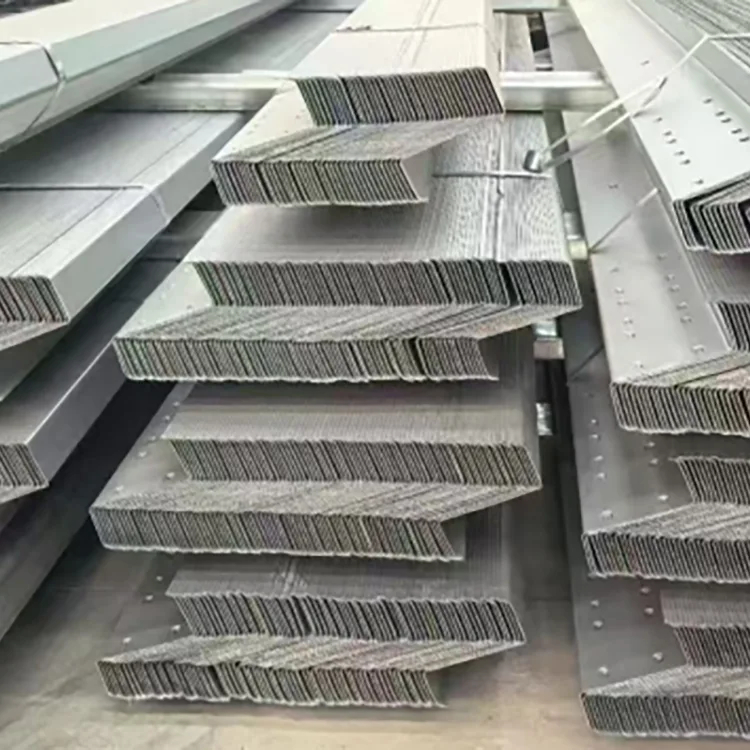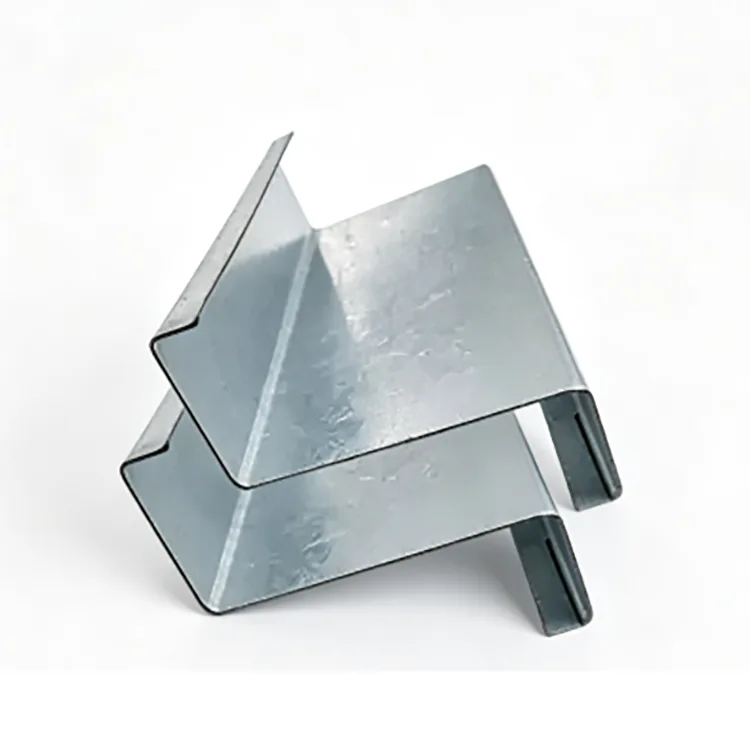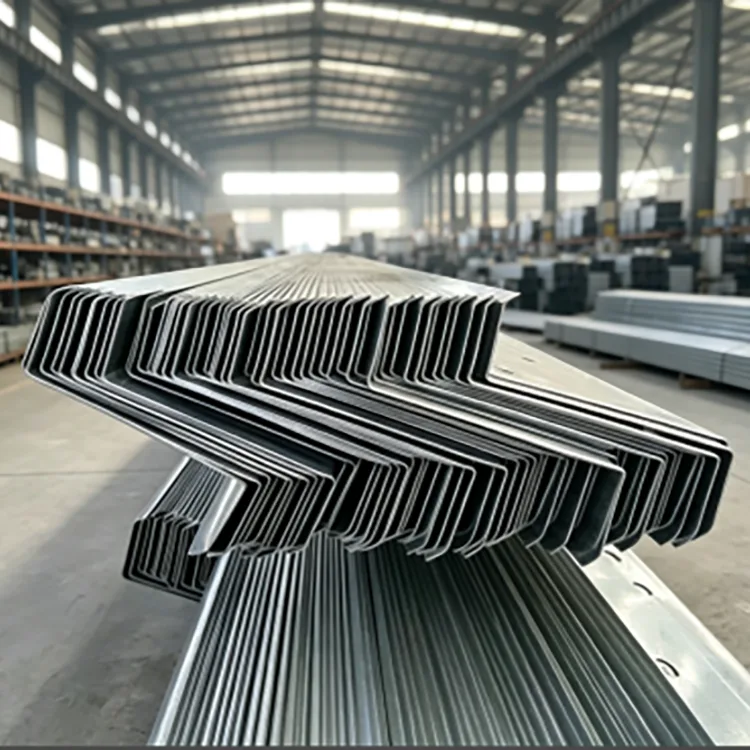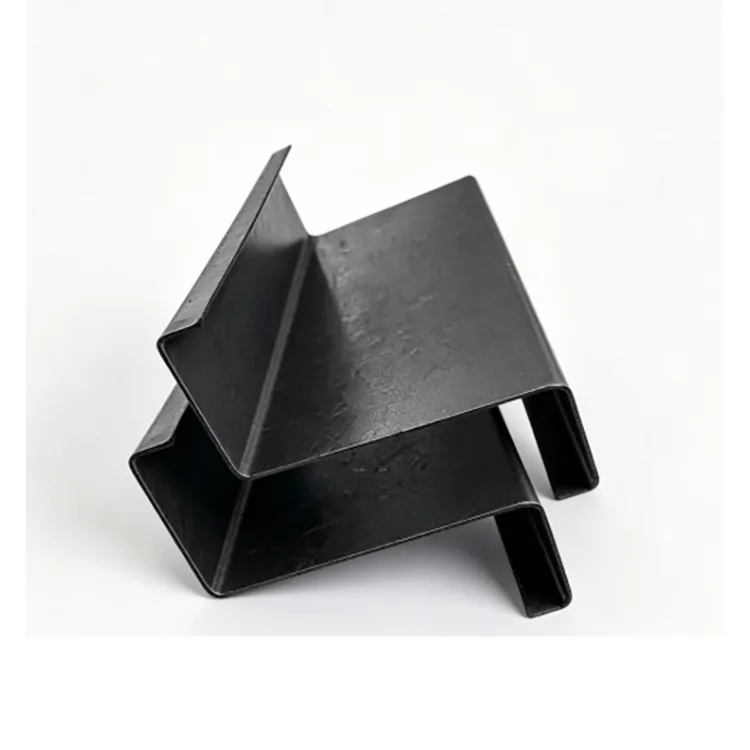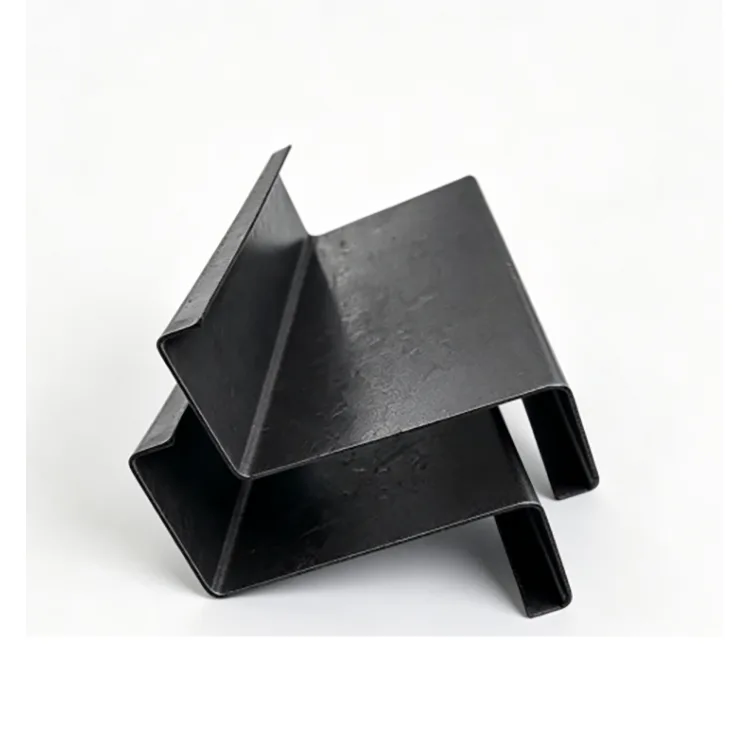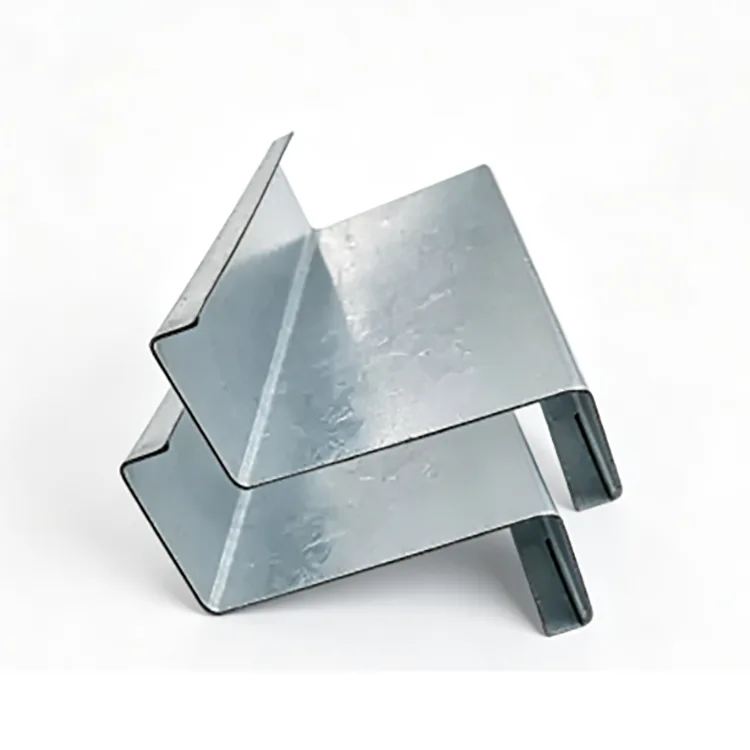
हॉट-डिप गॅल्वनाइज्ड Z purlin प्रथम Z विभागात तयार केले जाते आणि नंतर तयार प्रोफाइल म्हणून गॅल्वनाइज्ड केले जाते. हे स्लोप्ड रूफ स्ट्रक्चर्सना Z स्टीलचा ओव्हरलॅप फायदा देते आणि तयार झालेले कोपरे, जोडणी क्षेत्रे आणि छिद्र पाडलेल्या छिद्रांना बाहेरील गंजापासून संरक्षण देते. हे सामान्यतः फॅक्टरी छप्पर, छतावरील पीव्ही, किनार्यावरील इमारती, पशुधन सुविधा आणि आर्द्र औद्योगिक संरचनांसाठी निर्दिष्ट केले जाते.
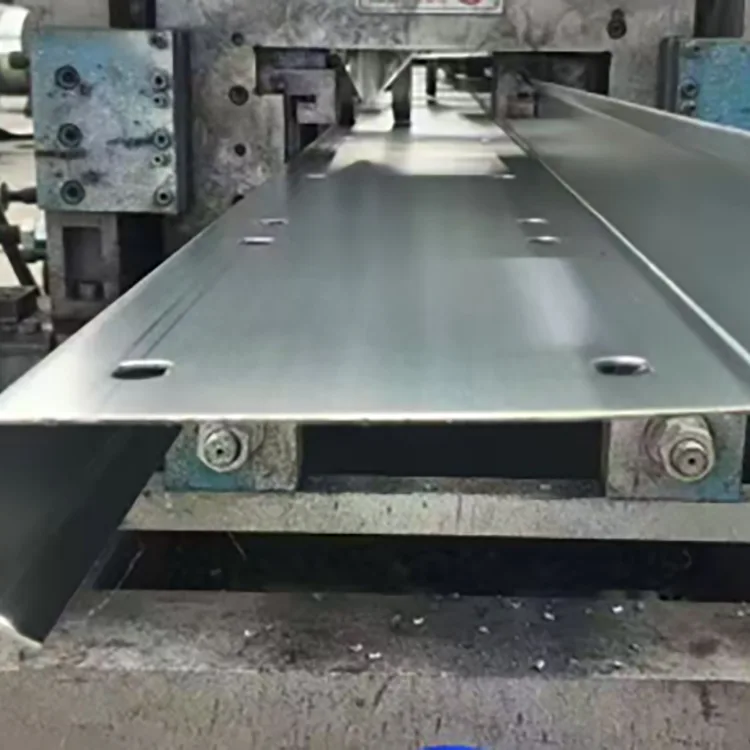
गॅल्वनाइज्ड Z purlin हा Q235B किंवा Q355B स्टीलच्या पट्टीपासून बनलेला शीत-निर्मित संरचनात्मक विभाग आहे. Z प्रोफाइल तयार करण्यासाठी पट्टी अनेक फॉर्मिंग रोलमधून जाते, त्यानंतर कटिंग, पंचिंग आणि कॉर्नर प्रोसेसिंग. तयार सदस्य नंतर संपूर्ण विभाग म्हणून लोणचे, फ्लक्स आणि हॉट-डिप गॅल्वनाइज्ड केले जाते.
Z प्रोफाइल मुख्यतः उतार असलेल्या छतावर वापरला जातो कारण समीप सदस्य त्यांच्या टोकाला ओव्हरलॅप करू शकतात. हे सतत पुरलिन रेषांना समर्थन देते आणि पारंपारिक C विभागांच्या तुलनेत वेगळे सांधे कमी करू शकते. जेव्हा त्याची भूमिती आणि भार क्षमता डिझाईनला अनुकूल असेल तेव्हा ते वॉल फ्रेमिंग आणि इतर हलक्या स्टीलच्या संरचनेसाठी देखील वापरले जाऊ शकते.
मॅन्युफॅक्चरिंग क्रम महत्त्वाचा आहे: गॅल्वनाइझिंगच्या आधी फॉर्मिंग, कटिंग आणि पंचिंग पूर्ण केले जाते, ज्यामुळे पूर्ण झालेला Z विभाग आणि त्याच्या प्रक्रिया केलेल्या भागांना गॅल्वनाइझिंग स्टेज दरम्यान झिंक कोटिंग मिळू शकते.
जेथे Z विभाग फरक करतो
Z purlin चे परिभाषित वैशिष्ट्य म्हणजे समीप सदस्यांमधील ओव्हरलॅप.
उतार असलेल्या छतावर, लगतच्या Z विभागांचे वरचे आणि खालचे फ्लँज ओव्हरलॅप होऊ शकतात, ज्यामुळे छताच्या संरचनेतून पूरलिन रेषा चालू राहू शकते. हे प्रत्येक स्पॅनवर स्वतंत्र सदस्यांच्या तुलनेत कटिंग आणि कनेक्शनचे काम कमी करू शकते.
Z-सेक्शन ओव्हरलॅपचा फायदा घेण्यासाठी 10° पेक्षा जास्त उतार असलेली छप्पर सामान्यतः अधिक योग्य असतात. सुमारे 8° खाली, C purlin एक सोपी व्यवस्था देऊ शकते.
Z purlins देखील वॉल purlins म्हणून वापरले जाऊ शकते. अंतिम विभाग स्ट्रक्चरल रेखाचित्रे आणि लोड गणना अनुसरण पाहिजे.
फॅब्रिकेशन नंतर गॅल्वनाइझिंग केले जाते
स्टीलच्या पट्टीवर प्रथम तयार झेड विभागात प्रक्रिया केली जाते. सदस्याने गॅल्वनाइजिंग बाथमध्ये प्रवेश करण्यापूर्वी कटिंग, पंचिंग आणि कोपऱ्याचे काम पूर्ण केले जाते. नंतर पूर्ण प्रोफाइल साफ केले जाते, फ्लक्स केले जाते आणि वितळलेल्या झिंकमध्ये अंदाजे 450 डिग्री सेल्सिअस तापमानात बुडवले जाते.
हा क्रम तयार केलेल्या कोपऱ्यांना आणि कनेक्शनच्या छिद्रांना पूर्ण केलेल्या प्रोफाइलसह गॅल्वनाइज्ड करण्यास अनुमती देतो.
मुख्य तपशील
आयटम
तपशील
स्टील ग्रेड
Q235B, Q355B
विभाग श्रेणी
Z100–Z300
भिंतीची जाडी
1.2-3.0 मिमी
तयार करण्याची पद्धत
कोल्ड रोल तयार करणे
गॅल्वनाइजिंग पद्धत
तयार झाल्यानंतर एकूणच हॉट-डिप गॅल्वनाइजिंग
मानक जस्त कोटिंग
≥85 μm
वाढलेली कोटिंग
120-180 μm
उच्च-गंज कोटिंग
200-275 μm
पृष्ठभाग
सिल्व्हर-ग्रे हॉट-डिप गॅल्वनाइज्ड फिनिश
पृष्ठभागाची आवश्यकता
उघडलेले स्टील, जास्त जस्त जमा करणे किंवा सोलणे नाही
प्रक्रिया करत आहे
कटिंग, पंचिंग, कोपरा कटिंग, निश्चित-लांबीचे उत्पादन
स्ट्रक्चरल स्टील मानक
GB/T 6728-2025
गॅल्वनाइजिंग मानक
EN ISO 1461
झिंक कोटिंग गंज वातावरणाशी जुळले पाहिजे
सामान्य फॅक्टरी छप्पर आणि छतावरील पीव्ही स्ट्रक्चर्स यासारख्या सामान्य अंतर्देशीय बाह्य प्रदर्शनासाठी, मीठ स्प्रे किंवा रासायनिक वायूंशिवाय, ≥85 μm हे एक सामान्य प्रारंभिक तपशील आहे.
पशुधन इमारती, दमट कार्यशाळा आणि नदीकाठच्या संरचनेसाठी, 120-180 μm उच्च कोटिंग पातळी प्रदान करते.
किनारी भाग, बंदरे, रासायनिक वनस्पती आणि सांडपाणी परिसरासाठी, शिफारस केलेली श्रेणी 200-275 μm पर्यंत वाढविली जाऊ शकते.
पर्यावरण
सुचवलेले झिंक कोटिंग
घरातील कोरडे
अनकोटेड Z purlin पुरेसे असू शकते
सामान्य अंतर्देशीय बाहेरील
≥85 μm
दमट/मध्यम गंज
120-180 μm
तटीय / मजबूत गंज
200-275 μm
प्रकल्पाच्या गंज वातावरण आणि डिझाइन आवश्यकतांनुसार अंतिम कोटिंगची पुष्टी केली पाहिजे.
Q235B किंवा Q355B?
सामान्य फॅक्टरी छतांसाठी, छतावरील फोटोव्होल्टेइक संरचना आणि कृषी इमारतींसाठी, आवश्यक विभाग आणि जाडी गणना केलेल्या भारांना पूर्ण करते तेव्हा Q235B सामान्यतः पुरेसे असते.
Q355B मोठ्या-स्पॅन purlins, भारी बर्फाचे क्षेत्र, जोरदार वाऱ्याचे प्रदेश आणि मागणी असलेल्या किनारी प्रकल्पांसाठी उपयुक्त आहे. पुरवलेल्या प्रकल्प डेटाच्या आधारे, Q355B तुलनात्मक परिस्थितीत त्याच विभागात अंदाजे 30% जास्त लोड-असर क्षमता प्रदान करू शकते. हे लहान विभागाला अनुमती देते की कमी स्टीलचा वापर स्ट्रक्चरल गणनेद्वारे निर्धारित करणे आवश्यक आहे.
त्यामुळे साहित्याचा दर्जा संरचनात्मक गरजेनुसार निवडला जावा.
Z विभाग आणि भिंतीची जाडी निवड
विभागाची उंची पर्लिनची एकूण भूमिती निर्धारित करते, तर भिंतीची जाडी लोड आणि विकृतीच्या प्रतिकारांवर परिणाम करते.
Z उंची
ठराविक अर्ज
Z100–Z140
लहान स्पॅन, हलके भार, दुय्यम purlins, हरितगृह संरचना
Z160–Z200
फॅक्टरी रूफ purlins, छतावरील PV, सामान्य स्टील इमारती
Z220–Z300
मोठ्या-स्पॅनची छत, प्रचंड बर्फाचा भार, मोठ्या औद्योगिक इमारती
भिंतीच्या जाडीसाठी:
1.2-1.4 मिमी सामान्यत: लहान-स्पॅन आणि लाइट-लोड एन्क्लोजर ऍप्लिकेशन्ससाठी वापरले जाते.
1.5-2.0 मिमी ही फॅक्टरी रूफ पर्लिन आणि रूफटॉप फोटोव्होल्टेइक संरचनांसाठी सामान्य श्रेणी आहे.
2.2-3.0 मिमी जास्त योग्य आहे जेव्हा छतावर मोठे स्पॅन किंवा जास्त बर्फ, वारा किंवा संरचनात्मक भार असतो.
विभागाची उंची आणि जाडी हे स्पॅन, पर्लिन अंतर, छतावरील भार आणि परवानगीयोग्य विक्षेपन यांच्या बरोबरीने निवडले पाहिजे.
गॅल्वनाइज्ड झेड पर्लिन कुठे वापरले जाते
स्टील फॅक्टरी छप्पर: उघड्या औद्योगिक इमारतींसाठी छतावरील purlins आणि भिंत purlins.
रूफटॉप फोटोव्होल्टेइक सिस्टीम: विशेषतः उतार असलेली छप्पर जेथे Z-सेक्शन ओव्हरलॅप purlin व्यवस्था सुलभ करू शकते.
किनार्यावरील इमारती: किनारपट्टी आणि बंदरांजवळ उघडी पडलेली छत आणि बंदर प्रणाली, आवश्यकतेनुसार झिंक कोटिंगचा वापर करून.
पशुधन आणि कृषी संरचना: उच्च-आर्द्रता शेड, हरितगृह आणि इतर इमारती जेथे कंडेन्सेशन स्टीलच्या गंजला गती देऊ शकते.
दमट औद्योगिक सुविधा: वर्कशॉप्सभोवती छप्पर आणि भिंत फ्रेमिंग जेथे सामान्य काळ्या स्टीलला अतिरिक्त गंज संरक्षण आवश्यक असते.
आउटडोअर लाइट-गेज स्टील स्ट्रक्चर्स: म्युनिसिपल आणि इतर उघडलेल्या उतार-छताच्या संरचना.
हॉट-डिप गॅल्वनाइजिंग काय जोडते
झिंक कोटिंग अडथळा संरक्षण आणि यज्ञ संरक्षण प्रदान करते. हे स्टील सब्सट्रेटला आर्द्रता आणि ऑक्सिजनपासून वेगळे करते, तर जस्त स्थानिक कोटिंगच्या नुकसानीच्या छोट्या भागांभोवती इलेक्ट्रोकेमिकल संरक्षण देखील देऊ शकते.
हे छतावरील पूर्लिनसाठी उपयुक्त आहे कारण स्थापित छताची रचना पुन्हा रंगविणे हे जमिनीच्या पातळीवर स्टीलचे उपचार करण्यापेक्षा अधिक कठीण आहे.
हॉट-डिप गॅल्वनाइजिंग तयार केलेल्या पृष्ठभागावर गंज संरक्षण प्रदान करते. कटिंग आणि वेल्डिंगनंतर योग्य ड्रेनेज, कनेक्शन डिझाइन किंवा साइट दुरुस्तीसाठी हा पर्याय नाही.
तीन सामान्य खरेदी तुलना
गॅल्वनाइज्ड झेड पर्लिन वि गॅल्वनाइज्ड सी पर्लिन
Z purlin विशेषतः उपयुक्त आहे जेव्हा लगतचे सदस्य उतार असलेल्या छतावर ओव्हरलॅप करू शकतात. C purlin चापट छतावर किंवा मांडणीसाठी अधिक सोयीस्कर आहे जेथे ओव्हरलॅप थोडे व्यावहारिक लाभ देते.
गॅल्वनाइज्ड Z purlin विरुद्ध पेंट केलेले Z purlin
पेंट पृष्ठभागाचे संरक्षण प्रदान करते, परंतु कोपरे, छिद्र, कट आणि कनेक्शन पॉइंट्सच्या आसपासचे नुकसान विचारात घेणे आवश्यक आहे. पूर्ण झालेल्या प्रोफाइलवर हॉट-डिप गॅल्वनाइजिंग लागू केले जाते आणि उघडलेल्या स्टीलसाठी गंज संरक्षण प्रदान करते. वारंवार उद्धृत केलेले "5-10 पट जास्त" आयुष्य हा सार्वत्रिक नियम मानला जाऊ नये कारण पेंटची कार्यक्षमता कोटिंग सिस्टम, तयारी आणि एक्सपोजरवर खूप अवलंबून असते.
इलेक्ट्रोगॅल्वनाइज्ड कोटिंग्स साधारणपणे हॉट-डिप गॅल्वनाइज्ड कोटिंग्सपेक्षा खूप पातळ असतात. दीर्घकालीन आउटडोअर एक्सपोजरसाठी, जेव्हा भरपूर झिंक संरक्षण आवश्यक असते तेव्हा हॉट-डिप गॅल्वनाइझिंग सामान्यतः निर्दिष्ट केले जाते.
ऑर्डर करण्यापूर्वी खरेदीदारांनी काय तपासले पाहिजे
इंजिनीयर्ड रूफ प्रोजेक्टसाठी, ऑर्डरने फक्त “Z purlin” पेक्षा जास्त ओळखले पाहिजे.
विभाग: Z100–Z300 किंवा रेखाचित्र-विशिष्ट प्रोफाइल.
भिंतीची जाडी: 1.2-3.0 मिमी.
स्टील ग्रेड: Q235B किंवा Q355B.
झिंक कोटिंग: एक्सपोजरनुसार ≥85 μm, 120–180 μm किंवा 200-275 μm.
लांबी: मानक किंवा निश्चित नॉन-स्टँडर्ड लांबी.
पंचिंग: छिद्र व्यास, अंतर आणि रेखांकनानुसार स्थान.
पृष्ठभाग: तयार आणि फॅब्रिकेशन नंतर हॉट-डिप गॅल्वनाइज्ड.
Q355B / Z200 / 2.0 mm / 200 μm झिंक / निश्चित लांबी / प्री-पंच केलेले स्पष्ट तपशील निर्मात्यासाठी "गॅल्वनाइज्ड Z स्टील" च्या सामान्य विनंतीपेक्षा उद्धृत करणे आणि सातत्याने उत्पादन करणे सोपे आहे.
कनेक्शन आणि साइट प्रक्रिया
गॅल्वनाइझिंग करण्यापूर्वी मुख्य कटिंग आणि पंचिंग शक्यतो पूर्ण करणे आवश्यक आहे. साइटवर अतिरिक्त ड्रिलिंग किंवा कटिंग अपरिहार्य असल्यास, उघडलेले स्टील स्वच्छ केले पाहिजे आणि योग्य झिंक-समृद्ध दुरुस्ती कोटिंगसह उपचार केले पाहिजे.
वेल्डिंग वेल्डभोवती जस्त काढून टाकते. वेल्डिंग केल्यानंतर, क्षेत्र स्वच्छ आणि दुरुस्त केले पाहिजे. जेथे स्ट्रक्चरल डिझाईन परवानगी देते, तेथे बोल्ट केलेले कनेक्शन गॅल्वनाइज्ड purlins वर व्यवस्थापित करणे सोपे आहे.
उत्पादन आणि गुणवत्ता नियंत्रण
उत्पादन नियंत्रण स्टीलच्या पट्टीने सुरू होते. रोल तयार होण्यापूर्वी येणारी कॉइल ग्रेड, जाडी आणि पृष्ठभागाची स्थिती तपासली जाते.
फॉर्मिंग दरम्यान, मितीय तपासणी विभागाची उंची, फ्लँज भूमिती, भिंतीची जाडी, सरळपणा आणि वळण यावर लक्ष केंद्रित करते. मंजूर रेखांकनाच्या विरूद्ध पंचिंग तपासले जाते.
गॅल्वनाइझिंग केल्यानंतर, कोटिंग कव्हरेज, जाडी, देखावा आणि दोष जसे की उघडे भाग, सोलणे किंवा जास्त झिंक जमा होण्यासाठी तपासले जाते. पॅकिंग करण्यापूर्वी निश्चित-लांबीची अचूकता आणि एकूण सरळपणा देखील तपासला जातो.
प्रकल्प निवड संदर्भ
इनलँड स्टिप फॅक्ट्री रूफ किंवा रूफटॉप PV: Q235B, Z160–Z200, 1.5–2.0 mm, ≥85 μm.
पशुधन, दमट कार्यशाळा किंवा नदीकिनारी प्रकल्प: Q235B किंवा Q355B, 120–180 μm.
तटीय किंवा बंदर प्रकल्प: Q355B, 200–275 μm, स्ट्रक्चरल लोडसाठी निवडलेल्या भिंतीच्या जाडीसह.
जोरदार वारा किंवा बर्फासह मोठे-स्पॅन छप्पर: Q355B, मोठा Z विभाग आणि आवश्यक असल्यास 2.2-3.0 मिमी भिंतीची जाडी.
कोरडे घरातील छत: कोल्ड-फॉर्म्ड Z purlin अधिक किफायतशीर पर्याय असू शकतो.
वारंवार विचारले जाणारे प्रश्न
Q1. Z purlins ओव्हरलॅप झाल्यावर झिंक कोटिंग खराब होईल का?
गॅल्वनाइज्ड कोटिंगला चांगले चिकटलेले असताना सामान्य बोल्ट ओव्हरलॅपमुळे मोठ्या क्षेत्राची सोलणे होऊ नये. जस्त-समृद्ध दुरुस्ती पेंटसह लहान यांत्रिक नुकसान दुरुस्त केले जाऊ शकते.
Q2. गॅल्वनाइज्ड Z purlins वेल्डेड केले जाऊ शकते?
होय, परंतु वेल्डच्या सभोवतालचे झिंक लेप उष्णतेमुळे खराब होईल. वेल्डेड क्षेत्र वेल्डिंगनंतर स्वच्छ आणि दुरुस्त केले पाहिजे. बोल्ट जोडणी सामान्यतः जेथे व्यावहारिक असेल तेथे प्राधान्य दिले जाते.
Q3. Z purlin फक्त छप्परांसाठी योग्य आहे का?
नाही. हे भिंत purlin म्हणून देखील वापरले जाऊ शकते. तथापि, C purlins अनेकदा वॉल सिस्टमसाठी अधिक सोयीस्कर असतात कारण Z-सेक्शन ओव्हरलॅप उभ्या वॉल फ्रेमिंगवर कमी उपयुक्त आहे.
Q4. गॅल्वनाइज्ड Z purlin 25 वर्षांच्या रूफटॉप पीव्ही प्रकल्पासाठी वापरता येईल का?
हे दीर्घायुषी पीव्ही संरचनांसाठी निर्दिष्ट केले जाऊ शकते, परंतु झिंक कोटिंग वास्तविक वातावरणाशी जुळले पाहिजे. अंतर्देशीय आणि किनारी प्रकल्प आपोआप समान कोटिंग जाडी वापरू नये.
Q5. तयार होण्यापूर्वी गॅल्वनाइज्ड केलेले Z purlin कसे ओळखावे?
झिंक कोटिंग सतत क्रॅक करण्यासाठी किंवा सोलण्यासाठी तयार केलेले कोपरे तपासा. खरेदीसाठी, निर्मात्याच्या प्रक्रियेची पुष्टी करा आणि हॉट-डिप गॅल्वनाइजिंग करण्यापूर्वी Z विभाग तयार करणे आणि पंच करणे आवश्यक आहे.
Q6. निर्माता प्री-पंच्ड Z purlins पुरवू शकतो का?
होय. स्ट्रक्चरल रेखांकनांनुसार भोक आकार, अंतर आणि स्थान तयार केले जाऊ शकते. गॅल्वनाइझिंगपूर्वी पंचिंग पूर्ण केल्याने प्रक्रिया केलेल्या भागांना गॅल्वनाइझिंग अवस्थेत झिंक मिळू शकते.
Q7. किनाऱ्याजवळ कोणते झिंक लेप वापरावे?
मजबूत किनारी प्रदर्शनासाठी, 200-275 μm कोटिंग प्रारंभिक आवश्यकता म्हणून निर्दिष्ट केली जाऊ शकते. प्रकल्पाच्या गंज परिस्थिती आणि लागू वैशिष्ट्यांनुसार अंतिम कोटिंग निर्धारित केले जावे.
Q8. जाड Z purlin नेहमी चांगले आहे?
नाही. जाड भिंतीमुळे स्टीलचा वापर आणि खर्च वाढतो. योग्य जाडी स्पॅन, अंतर, वारा आणि बर्फाचे भार, विभागाची उंची आणि संरचनात्मक गणना यावर अवलंबून असते.
हॉट टॅग्ज: Galvanized Z Purlin उत्पादक, Z Purlin सप्लायर, Galvanized स्टील Z Purlin
RongHeng ला तुमचे आवश्यक स्टील उत्पादन, आकार, ग्रेड, प्रमाण, सानुकूलन आणि वितरणाच्या गरजा सांगा आणि आमची निर्यात टीम तुमच्या चौकशीचे पुनरावलोकन करू शकते.
आम्ही तुम्हाला एक चांगला ब्राउझिंग अनुभव देण्यासाठी, साइट रहदारीचे विश्लेषण करण्यासाठी आणि सामग्री वैयक्तिकृत करण्यासाठी कुकीज वापरतो. ही साइट वापरून, तुम्ही आमच्या कुकीजच्या वापरास सहमती देता. गोपनीयता धोरण