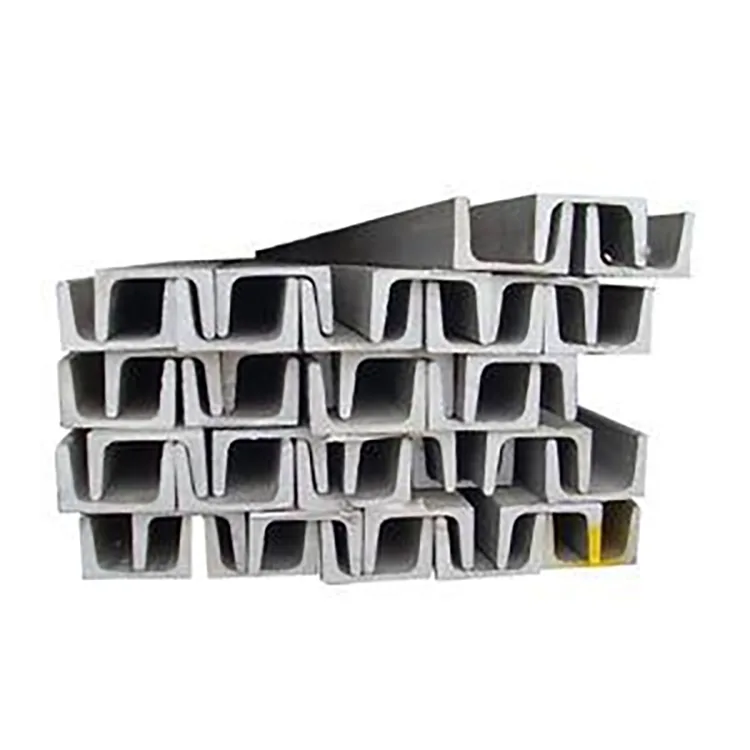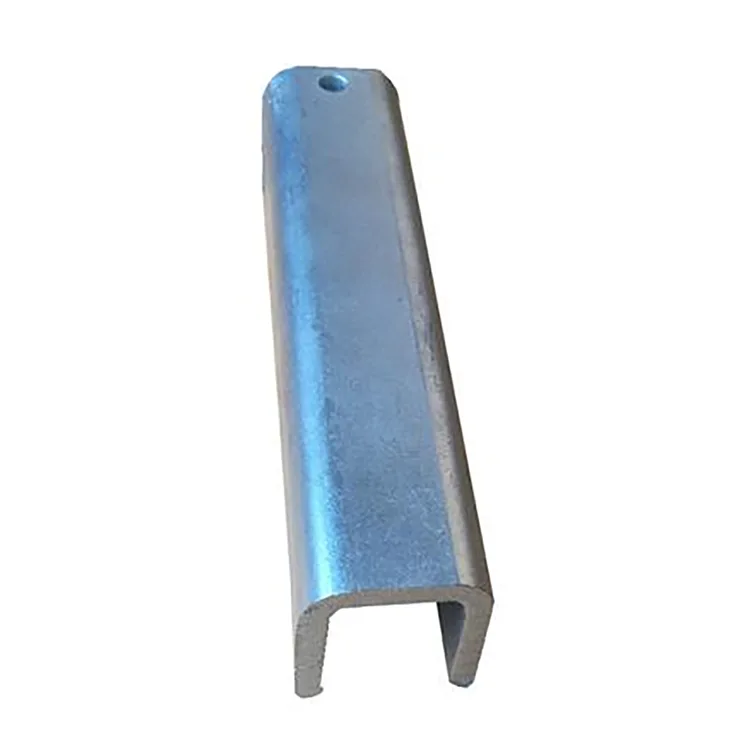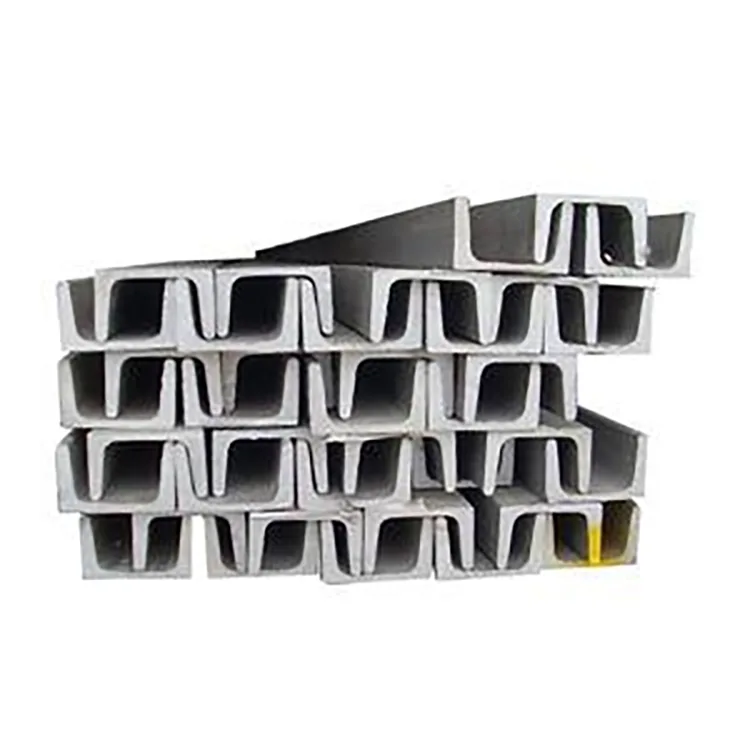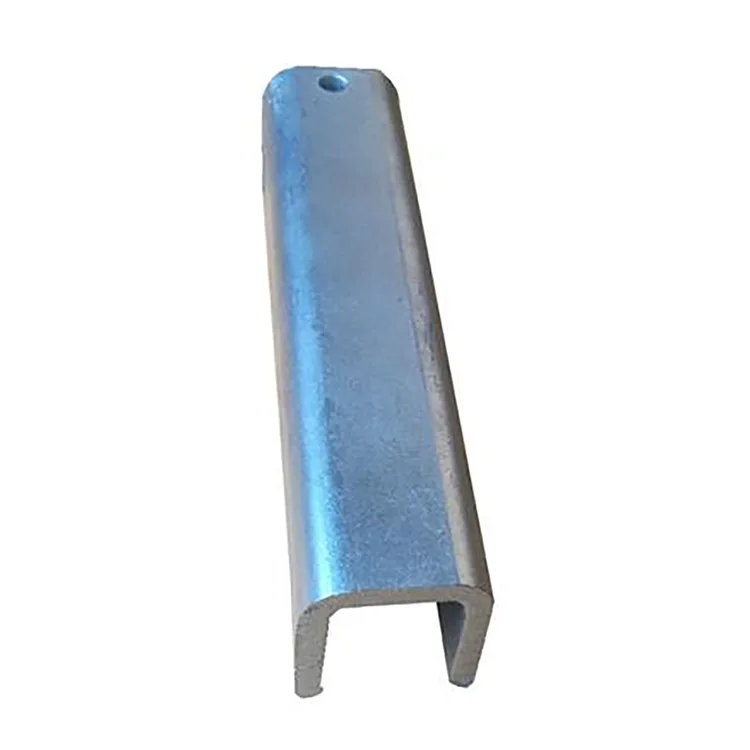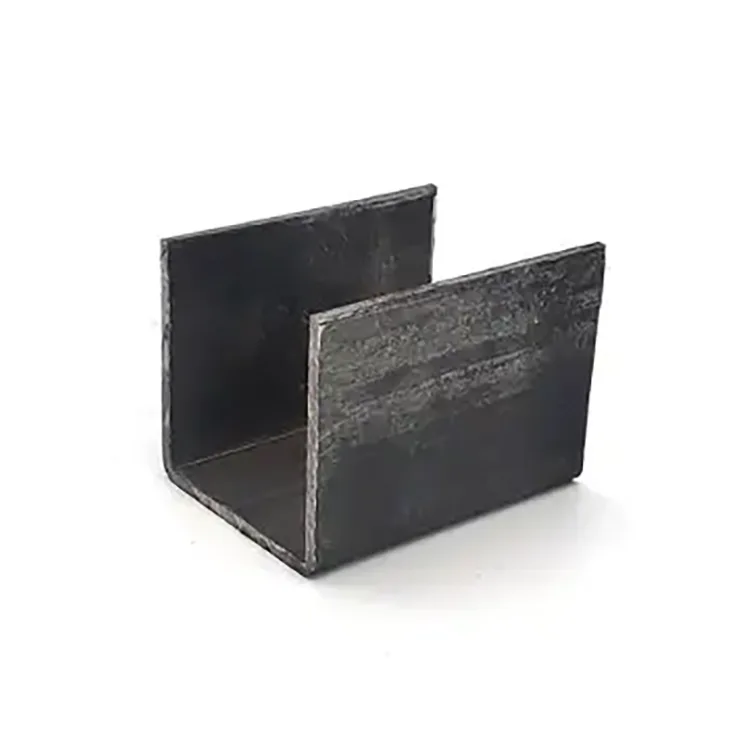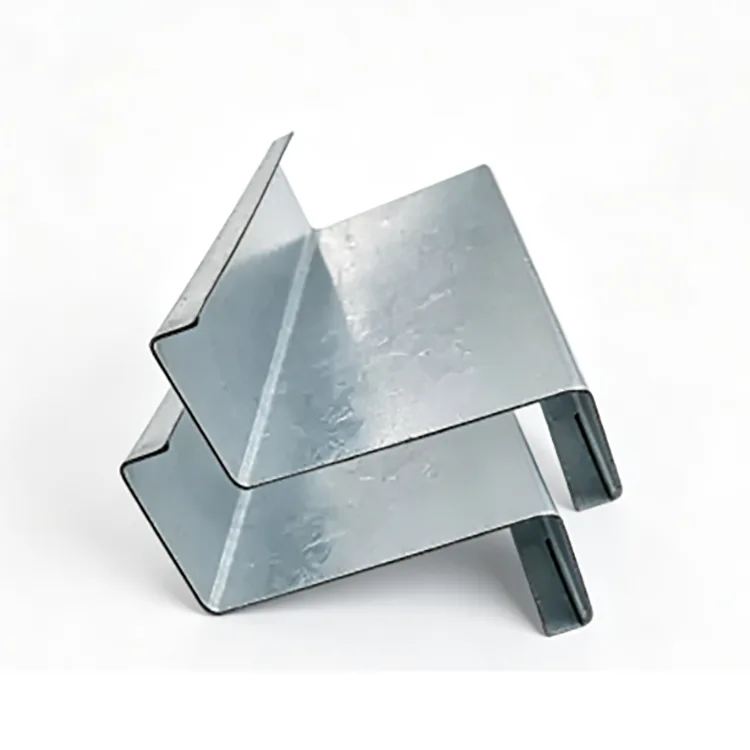
गॅल्वनाइज्ड U-चॅनेल निवडले जाते जेव्हा एखाद्या प्रकल्पाला बंद नळी किंवा पारंपारिक C/Z purlin ऐवजी बाहेरील भाग फिक्सिंग, पोझिशनिंग किंवा सपोर्टिंगसाठी खुल्या स्टील विभागाची आवश्यकता असते.
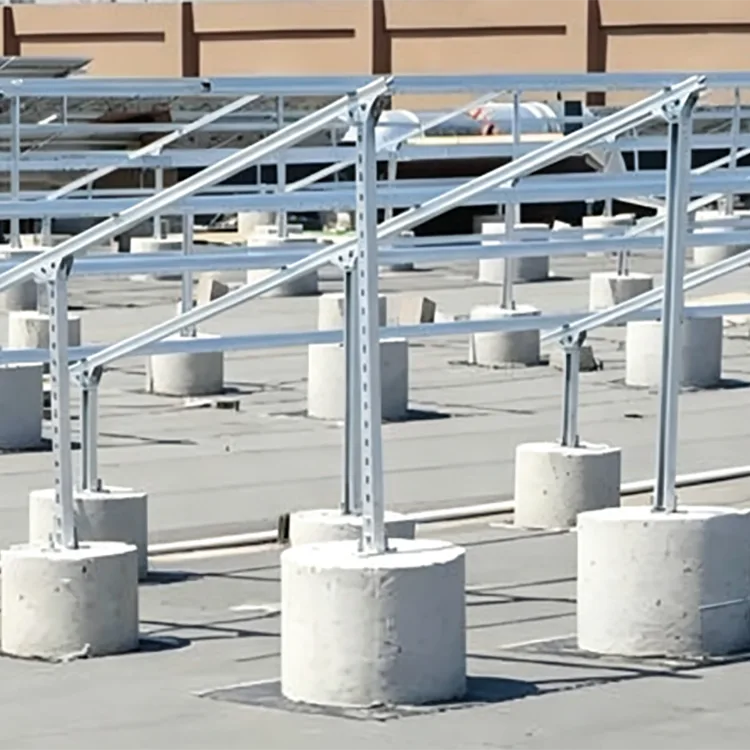
U-shaped विभाग बोल्टिंग, क्लॅम्पिंग आणि कनेक्शनसाठी सतत बेस आणि साइड फ्लँज तयार करतो. हे सामान्यतः उपकरणे बेस, पाईप सपोर्ट, फोटोव्होल्टेइक स्ट्रक्चर्स, आउटडोअर फ्रेम्स, एम्बेडेड सपोर्ट्स आणि म्युनिसिपल इंस्टॉलेशन्ससाठी वापरले जाते.
उत्पादनाचा क्रम महत्त्वाचा आहे. स्टीलची पट्टी प्रथम आवश्यक U प्रोफाइलमध्ये तयार केली जाते, त्यानंतर कटिंग आणि पंचिंग केली जाते. पूर्ण झालेला विभाग नंतर रासायनिक पद्धतीने प्रीट्रीटेड आणि हॉट-डिप गॅल्वनाइज्ड केला जातो. हा दृष्टीकोन गॅल्वनाइज्ड पट्टीला अंतिम आकारात वाकणे टाळतो आणि U चॅनेलच्या आतील भागासह, तयार झालेल्या भागाला जस्त संरक्षण प्रदान करतो.
बाह्य प्रकल्पांसाठी, योग्य संयोजन फक्त "जाड जस्त = चांगले" नाही. विभागाचा आकार, स्टील ग्रेड, भिंतीची जाडी, स्ट्रक्चरल लोड, एक्सपोजर वातावरण आणि अपेक्षित सेवा कालावधी यांचा एकत्रितपणे विचार केला पाहिजे.


U चॅनेलचा मुख्य फायदा म्हणजे त्याची खुली भूमिती.
खालचा भाग सतत बेअरिंग पृष्ठभाग प्रदान करतो, तर दोन बाजूच्या फ्लँजचा वापर बोल्ट कनेक्शन, क्लॅम्प, कंस आणि पोझिशनिंग घटकांसाठी केला जाऊ शकतो. इंस्टॉलर्सना खुल्या बाजूने कनेक्शनमध्ये प्रवेश आवश्यक असेल तेथे हे उपयुक्त ठरते.
C विभाग किंवा Z विभागाच्या तुलनेत, U चॅनेल सामान्यतः उपकरणे बेस, पाईप सपोर्ट आणि पोझिशनिंग स्ट्रक्चर्ससाठी अधिक सोयीस्कर आहे. C आणि Z विभाग अधिक सामान्यतः त्यांच्या संरचनात्मक वर्तनानुसार purlins किंवा framing सदस्य म्हणून निवडले जातात.
फोटोव्होल्टेइक उपकरणे, बाह्य पाइपलाइन किंवा यंत्रसामग्रीचा समावेश असलेल्या प्रकल्पासाठी, U विभाग त्यामुळे अतिरिक्त फॅब्रिकेटेड ब्रॅकेटची आवश्यकता कमी करू शकतो.
|
आयटम |
तपशील |
|
उत्पादन |
गॅल्वनाइज्ड यू-चॅनेल |
|
बेस मटेरियल |
Q235B, Q355B शीत-निर्मित स्टील |
|
उत्पादन |
रोल फॉर्मिंग + हॉट-डिप गॅल्वनाइजिंग |
|
विभाग |
U80–U300 |
|
भिंतीची जाडी |
0.8-3.0 मिमी |
|
मानक झिंक कोटिंग |
85 μm+ |
|
मध्यम-गंज पर्याय |
120-180 μm |
|
जड-गंज पर्याय |
200-275 μm |
|
पृष्ठभाग |
एकसमान चांदी-राखाडी गॅल्वनाइज्ड फिनिश |
|
मानक |
GB/T 6728-2025; EN ISO 1461 |
|
प्रक्रिया करत आहे |
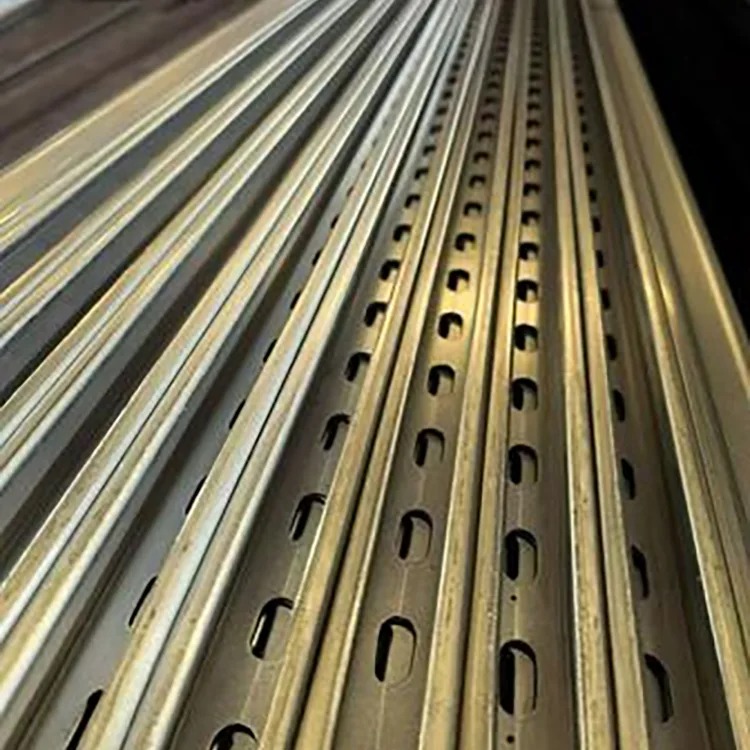
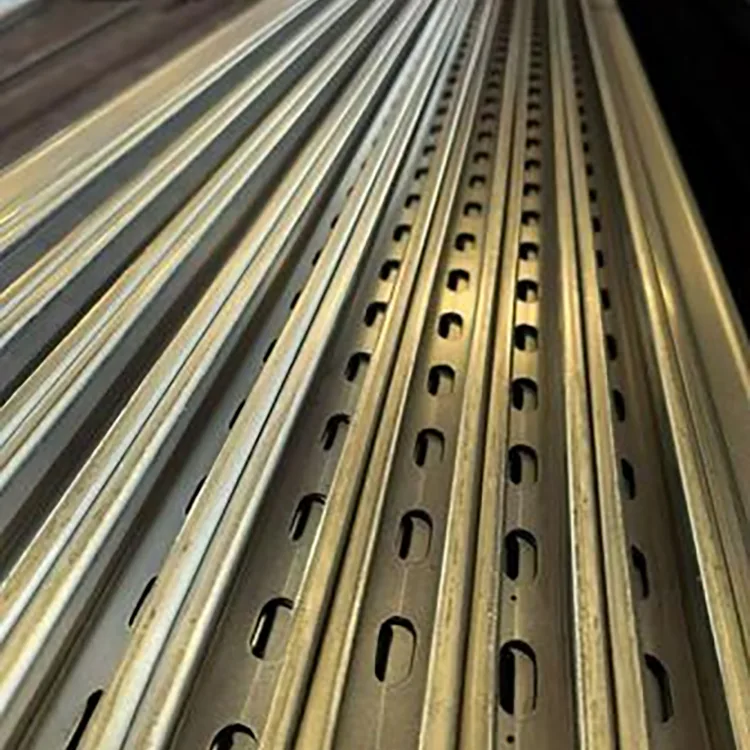
कटिंग, पंचिंग, कॉर्नर कटिंग, निश्चित-लांबीचे उत्पादन आणि इतर सानुकूलित ऑपरेशन्स |
|
सानुकूलन |
गैर-मानक विभाग, भिंतीची जाडी, लांबी आणि छिद्र व्यवस्था |
या प्रकारच्या उत्पादनासाठी, हॉट-डिप गॅल्वनाइझिंग करण्यापूर्वी तयार करणे आणि बहुतेक फॅब्रिकेशन पूर्ण करणे आवश्यक आहे.
उत्पादन मार्ग आहे:
स्टील स्ट्रिप तपासणी → लेव्हलिंग → यू-प्रोफाइल रोल फॉर्मिंग → सीएनसी कटिंग → पंचिंग आणि कॉर्नर प्रोसेसिंग → सरळ करणे → डीग्रेझिंग → पिकलिंग → फ्लक्सिंग → ड्रायिंग → हॉट-डिप गॅल्वनाइजिंग → कूलिंग/पॅसिव्हेशन → झिंक तपासणी → पॅक तपासणी →
हा क्रम निर्मात्याला गॅल्वनाइझिंग करण्यापूर्वी अंतिम यू-सेक्शन परिमाण नियंत्रित करण्यास अनुमती देतो.
याचा अर्थ असा देखील होतो की तयार केलेल्या प्रोफाइलच्या छिद्रे, कोपरे आणि आतील भाग तयार विभागाचा एक भाग म्हणून मानले जातात जे नंतरच्या फॉर्मिंग ऑपरेशन्समध्ये टिकून राहणे आवश्यक आहे.
गॅल्वनाइझिंगनंतर, अनावश्यक वाकणे किंवा जड फॉर्मिंग टाळले पाहिजे. जॉब साइटवर सामग्री वेल्डेड किंवा कट करणे आवश्यक असल्यास, खराब झालेले झिंक क्षेत्र योग्य झिंक-समृद्ध कोटिंगसह साफ आणि दुरुस्त केले पाहिजे.
झिंक लेप वास्तविक गंज वातावरणाशी जुळले पाहिजे.
85 μm+ हे अंतर्देशीय भागात जेथे एक्सपोजर तुलनेने मध्यम आहे अशा सामान्य बाह्य अनुप्रयोगांसाठी प्रारंभिक तपशील म्हणून योग्य आहे.
120-180 μm साठी, कोटिंगचा विचार केला जाऊ शकतो आर्द्र कारखाने, शेती आणि पशुधन सुविधा, नदीकिनारी स्थापना आणि अधिक सतत ओलावा असलेल्या इतर स्थानांसाठी.
200-275 μm साठी, जड कोटिंग मजबूत गंज असलेल्या प्रकल्पांसाठी आहे, जसे की किनारी क्षेत्रे, बंदरे, रासायनिक सुविधा आणि सांडपाणी वातावरण. प्रकल्प गंज श्रेणी आणि लागू तपशील विरुद्ध अचूक कोटिंग आवश्यकता अजूनही पुष्टी केली पाहिजे.
जाड झिंक थर कमी आकाराच्या स्टीलच्या भागाची भरपाई करत नाही. गंज संरक्षण आणि स्ट्रक्चरल डिझाइनचे स्वतंत्रपणे मूल्यांकन केले पाहिजे.
स्टील ग्रेडने जस्त आवश्यकतेपेक्षा स्ट्रक्चरल लोडचे पालन केले पाहिजे.
Q235B ही सामान्य उपकरणे सपोर्ट, आउटडोअर ब्रॅकेट, पाईप सपोर्ट, फोटोव्होल्टेइक ऑक्झिलरी स्ट्रक्चर्स आणि सर्वसाधारण म्युनिसिपल ऍप्लिकेशन्ससाठी एक व्यावहारिक निवड आहे.
Q355B उच्च-लोड ऍप्लिकेशन्स जसे की मोठ्या उपकरणांचे तळ, जड सपोर्ट स्ट्रक्चर्स, उच्च वारा किंवा बर्फाची परिस्थिती आणि प्रकल्पांसाठी अधिक अनुकूल आहे जेथे संरचनात्मक डिझाइनसाठी उच्च-शक्तीचे स्टील आवश्यक आहे.
पुरवठा केलेल्या उत्पादन श्रेणीसाठी, Q355B चे वर्णन लागू डिझाइन परिस्थितीत समान विभागाच्या आकारात अंदाजे 30% जास्त लोड क्षमता प्रदान करते. हे सार्वत्रिक बदली नियमाऐवजी प्रकल्प/डिझाइन तुलना म्हणून मानले जावे; अंतिम विभाग अभियांत्रिकी लोड विरुद्ध तपासला पाहिजे.
U80–U300 श्रेणी विभागाला वेगवेगळ्या सपोर्ट लोडशी जुळवण्याची परवानगी देते.
U80–U120 चा वापर लाईट पाईप सपोर्ट, लहान उपकरण कंस, पोझिशनिंग घटक आणि दुय्यम ग्रीनहाऊस स्ट्रक्चर्ससाठी केला जाऊ शकतो.
U140–U200 मध्ये फोटोव्होल्टेइक सहाय्यक संरचना, उपकरणे बेस आणि नगरपालिका प्रतिष्ठापनांसह अनेक मुख्य प्रवाहातील बाह्य समर्थन अनुप्रयोग समाविष्ट आहेत.
U220–U300 हे जड उपकरणांचे तळ, मोठ्या सपोर्ट स्ट्रक्चर्स आणि जास्त सेक्शन क्षमतेच्या प्रकल्पांसाठी अधिक योग्य आहे.
1.2-1.4 मिमी: लाइट-ड्यूटी कंस, पोझिशनिंग सदस्य आणि गैर-प्राथमिक समर्थन अनुप्रयोग
1.5-2.0 मिमी: बाह्य समर्थन संरचना आणि उपकरणे तळांसाठी सामान्य श्रेणी
2.2–3.0 मिमी: जास्त भार, मोठा आधार, उच्च वारा/बर्फ क्षेत्र आणि विकृतीला जास्त प्रतिकार आवश्यक असलेले अनुप्रयोग
अंतिम जाडी वास्तविक स्पॅन, कनेक्शन पद्धत आणि लागू केलेल्या लोडवरून मोजली पाहिजे.
गॅल्वनाइज्ड यू-सेक्शन्सचा वापर उपकरणे बेस, फिक्सिंग मेंबर, पोझिशनिंग स्ट्रक्चर्स आणि आउटडोअर रिन्युएबल-एनर्जी इन्स्टॉलेशनमध्ये सहाय्यक समर्थनांसाठी केला जाऊ शकतो. जेथे प्रकल्पाला 25 वर्षांच्या डिझाइनची आवश्यकता आहे, तेथे प्रत्येक स्थानासाठी समान कोटिंग निर्दिष्ट करण्याऐवजी वास्तविक पर्यावरणीय प्रदर्शनानुसार झिंक कोटिंग निवडले पाहिजे.
मीठ फवारणी आणि सतत आर्द्रता उघड स्टीलवर गंज वाढवते. जड कोटिंगसह U-shaped गॅल्वनाइज्ड प्रोफाइलचा वापर बाह्य उपकरणे सपोर्ट, एम्बेडेड बेस आणि सेक्शन भूमिती योग्य असलेल्या स्ट्रक्चर्ससाठी केला जाऊ शकतो.
वायुवीजन प्रणाली, पाइपलाइन, उपकरणे समर्थन आणि हरितगृह संरचना उच्च आर्द्रता आणि अमोनियायुक्त वातावरणाच्या संपर्कात येऊ शकतात. गॅल्वनाइज्ड स्टील या परिस्थितीत असुरक्षित काळ्या स्टीलपेक्षा चांगले गंज संरक्षण प्रदान करते.
इक्विपमेंट सपोर्ट्स, पाईप फिक्सिंग स्ट्रक्चर्स आणि आउटडोअर फ्रेम्सना हॉट-डिप गॅल्वनाइजिंगचा फायदा होऊ शकतो जिथे वातावरण झिंक-कोटेड स्टीलशी सुसंगत आहे. अत्यंत आक्रमक रासायनिक प्रदर्शनासाठी, संपूर्ण गंज-संरक्षण प्रणाली रासायनिक माध्यमानुसार निर्दिष्ट केली पाहिजे.
ॲप्लिकेशन्समध्ये रेलिंग बेस, लाइटिंग-संबंधित सपोर्ट्स, ट्रॅफिक इक्विपमेंट फिक्सिंग स्ट्रक्चर्स, लँडस्केप फ्रेम्स आणि इतर बाह्य स्टील घटक समाविष्ट आहेत.
हे उघड्या पाइपलाइन, उपकरणे समर्थन, बाह्य फिक्सिंग स्ट्रक्चर्स आणि औद्योगिक प्लांट्सच्या आसपास उपयुक्तता समर्थनांसाठी वापरले जाऊ शकते.
किनाऱ्यापासून अंदाजे 2 किमी अंतरावरील बाह्य उपकरण-सपोर्ट प्रकल्पासाठी, उपकरणे समर्थन आणि एम्बेडेड बेससाठी 220 μm झिंक कोटिंगसह Q355B झिंक-कोटेड U प्रोफाइल निवडले गेले. मीठ-स्प्रे एक्सपोजरमुळे जड कोटिंग निर्दिष्ट केले गेले, तर उच्च-शक्तीचे स्टील स्ट्रक्चरल लोड आवश्यकतेसाठी वापरले गेले. U प्रोफाईलने उपकरणे पोजीशनिंग आणि बोल्ट कनेक्शन देखील सरलीकृत केले.
मोठ्या प्रमाणात डुक्कर आणि पोल्ट्री सुविधेसाठी अमोनियाच्या प्रदर्शनासह उच्च आर्द्रता असलेल्या वातावरणात उपकरणे आणि पाइपलाइनसाठी गंज-प्रतिरोधक समर्थन सदस्य आवश्यक असतात. Q235B गॅल्वनाइज्ड यू-सेक्शनचा वापर सपोर्टिंग स्ट्रक्चर्स आणि फिक्सिंग सदस्यांसाठी केला गेला. खुल्या प्रोफाइलने सोयीस्कर स्थापना आणि समायोजन करण्याची परवानगी दिली तर गॅल्वनाइज्ड पृष्ठभागामुळे वारंवार गंज उपचारांची आवश्यकता कमी झाली.
U चॅनेलने प्रत्येक इतर स्टील विभाग आपोआप बदलू नये.
छतावरील पर्लिनसाठी, C किंवा Z विभाग अधिक योग्य संरचनात्मक कॉन्फिगरेशन प्रदान करू शकतात.
बंद स्ट्रक्चरल सदस्यांसाठी जेथे टॉर्शनल रेझिस्टन्स, बंद भूमिती किंवा देखावा महत्त्वाचा आहे, चौरस किंवा आयताकृती पोकळ विभाग श्रेयस्कर असू शकतात.
कोरड्या इनडोअर ऍप्लिकेशन्ससाठी, गंज संरक्षण आवश्यक नसल्यास, कोल्ड-फॉर्म्ड यू चॅनेल अधिक किफायतशीर असू शकते.
अत्यंत आक्रमक रासायनिक वातावरणासाठी, केवळ हॉट-डिप गॅल्वनाइझिंग आवश्यक संरक्षण प्रदान करू शकत नाही. सामग्री निवडण्यापूर्वी रासायनिक माध्यम, एकाग्रता, तापमान आणि एक्सपोजर वेळ यांचे पुनरावलोकन केले पाहिजे.
मूलभूत U-विभाग भूमिती समान राहू शकते, परंतु अनुप्रयोग परिस्थिती भिन्न आहेत.
|
घटक |
ब्लॅक यू चॅनेल |
गॅल्वनाइज्ड यू-चॅनेल |
|
पृष्ठभाग |
अनकोटेड स्टील |
हॉट-डिप झिंक कोटिंग |
|
घरातील कोरडा वापर |
सुयोग्य |
सहसा अनावश्यक |
|
आउटडोअर एक्सपोजर |
अतिरिक्त कोटिंग/देखभाल आवश्यक आहे |
अधिक योग्य |
|
दमट वातावरण |
उच्च गंज धोका |
सुधारित गंज संरक्षण |
|
तटीय वापर |
योग्य गंज प्रणाली आवश्यक आहे |
हेवी झिंक कोटिंग निर्दिष्ट केले जाऊ शकते |
|
प्रारंभिक खर्च |
खालचा |
उच्च |
|
देखभाल |
पुन्हा पेंट करणे आवश्यक असू शकते |
कमी नियमित कोटिंग देखभाल |
तपासणीमध्ये स्टील विभाग आणि गॅल्वनाइजिंग गुणवत्ता दोन्ही समाविष्ट केले पाहिजे.
गॅल्वनाइझिंग करण्यापूर्वी, U प्रोफाइल विभागाचे परिमाण, सरळपणा, वळण, छिद्र स्थिती आणि कटिंग अचूकतेसाठी तपासले जाते. हे महत्त्वाचे आहे कारण झिंक कोटिंग रोल तयार करताना निर्माण झालेल्या आयामी समस्या दुरुस्त करत नाही.
गॅल्वनाइझिंगनंतर, निरीक्षक उघड्या भागासाठी पृष्ठभाग तपासतात, जास्त प्रमाणात जस्त तयार होणे, सोलणे, क्रॅक करणे आणि इतर दृश्यमान दोष. झिंक कोटिंगची जाडी मान्य तपासणी पद्धतीनुसार मोजली जाऊ शकते.
प्रकल्प ऑर्डरसाठी, मटेरियल प्रमाणपत्रे, मितीय तपासणी रेकॉर्ड, झिंक-कोटिंग तपासणी परिणाम आणि इतर गुणवत्ता दस्तऐवज खरेदीदाराच्या आवश्यकतांनुसार पुरवले जाऊ शकतात.
U चॅनेलला मानक सरळ विभाग म्हणून पुरवले जाऊ शकते किंवा गॅल्वनाइझिंग करण्यापूर्वी प्रक्रिया केली जाऊ शकते.
ठराविक सानुकूलित ऑपरेशन्समध्ये निश्चित-लांबीचे कटिंग, पंचिंग, कॉर्नर कटिंग, होल पोझिशनिंग आणि नॉन-स्टँडर्ड सेक्शन उत्पादन समाविष्ट आहे. गॅल्वनाइझिंगपूर्वी या ऑपरेशन्स पूर्ण केल्याने प्रक्रिया केलेल्या भागांना अंतिम झिंक कोटिंगद्वारे संरक्षित करण्यात मदत होते.
मोठ्या प्रकल्पांसाठी, खरेदीदारांनी छिद्र नमुना, आवश्यक लांबी, स्टील ग्रेड, भिंतीची जाडी आणि गंज वातावरणासह विभाग रेखाचित्र प्रदान केले पाहिजे. हे निर्मात्याला केवळ कच्च्या U-विभागाऐवजी तयार तपशील उद्धृत करण्यास अनुमती देते.
ऑर्डर देण्यापूर्वी, या मुद्यांची पुष्टी करा:
1.U विभाग आकार: U80–U300 किंवा प्रकल्प-विशिष्ट परिमाण.
2.स्टील ग्रेड: Q235B किंवा Q355B.
3. भिंतीची जाडी: स्ट्रक्चरल लोड आणि स्पॅनवर आधारित.
4.झिंक कोटिंग: एक्सपोजरनुसार 85 μm+, 120–180 μm किंवा 200-275 μm.
5.होल पॅटर्न: पूर्व-पंचिंग आवश्यक असल्यास व्यास, अंतर आणि स्थिती.
6.लांबी: मानक किंवा प्रकल्प-विशिष्ट निश्चित लांबी.
7. लागू मानक: वर्तमान प्रकल्प तपशील आणि आवश्यक गॅल्वनाइजिंग मानक.
8. तपासणी दस्तऐवज: साहित्य प्रमाणपत्र, मितीय तपासणी आणि जस्त कोटिंग अहवाल आवश्यक असल्यास.
ही माहिती सर्वात सामान्य खरेदी चूक टाळण्यासाठी पुरेशी आहे: स्टील ग्रेड, भिंतीची जाडी आणि झिंक कोटिंगकडे दुर्लक्ष करून गॅल्वनाइज्ड यू-सेक्शनची केवळ प्रति टन किंमतीनुसार तुलना करा.
होय. उत्पादन प्रथम तयार केले जाते आणि नंतर हॉट-डिप गॅल्वनाइज्ड केले जाते, म्हणून यू-आकाराचा विभाग तयार प्रोफाइल म्हणून गॅल्वनाइज्ड केला जातो. वास्तविक कोटिंग कव्हरेज मान्य तपासणी आवश्यकतांनुसार सत्यापित केले पाहिजे.
ते यांत्रिकरित्या तयार झालेले जस्त लेप अंतिम U आकारात तयार करणे टाळते. गॅल्वनाइझिंग करण्यापूर्वी कटिंग, पंचिंग आणि मुख्य फॉर्मिंग ऑपरेशन्स पूर्ण केल्या जाऊ शकतात, त्यानंतर अंतिम गंज-संरक्षण उपचार केले जाऊ शकतात.
वेल्डिंगच्या उष्णतेमुळे वेल्डभोवती जस्त लेपचा परिणाम होतो. वेल्डिंग केल्यानंतर, योग्य झिंक-समृद्ध कोटिंगसह क्षेत्र स्वच्छ आणि दुरुस्त केले पाहिजे.
विभाग आणि गंज प्रणाली प्रकल्प आवश्यकता पूर्ण करते तेथे ते वापरले जाऊ शकते. किनार्यावरील किंवा अत्यंत संक्षारक साइटसाठी, जड जस्त कोटिंग आणि संभाव्य अतिरिक्त संरक्षणात्मक प्रणालीचा विचार केला पाहिजे.
कोणतीही श्रेणी सर्वत्र चांगली नाही. Q235B अनेक सामान्य-लोड संरचनांसाठी योग्य आहे, जेव्हा उच्च संरचनात्मक ताकद आवश्यक असते तेव्हा Q355B निवडले जाते. ग्रेडने अभियांत्रिकी गणनेचे पालन केले पाहिजे.
U चॅनेलचा वापर बेस, फिक्सिंग, पोझिशनिंग आणि सपोर्ट स्ट्रक्चर्ससाठी केला जातो जेथे त्याचे ओपन प्रोफाइल कनेक्शनसाठी सोयीचे असते. सी चॅनेलचा वापर सामान्यतः स्ट्रक्चरल फ्रेमिंग किंवा पर्लिन विभाग म्हणून केला जातो. योग्य निवड लोड पथ आणि कनेक्शन डिझाइनवर अवलंबून असते.
होय. रेखाचित्रे आणि प्रकल्प आवश्यकतांच्या आधारे गैर-मानक विभाग परिमाणे, भिंतीची जाडी, लांबी आणि छिद्रांचे नमुने यावर चर्चा केली जाऊ शकते.
होय, वास्तविक गंज वातावरणासाठी झिंक कोटिंग आणि संरचनात्मक तपशील निवडले असल्यास. मजबूत मीठ-स्प्रे एक्सपोजरसाठी, प्रकल्पाच्या गंज-संरक्षण आवश्यकतांसह 200-275 μm सारख्या जड कोटिंगचा विचार केला जाऊ शकतो.
पत्ता
दुय्यम धमनी रस्ता क्र. 2-1, दाकीझुआंग औद्योगिक क्षेत्राचे विस्तार क्षेत्र, जिंघाई जिल्हा, तियानजिन, चीन
दूरध्वनी
ईमेल