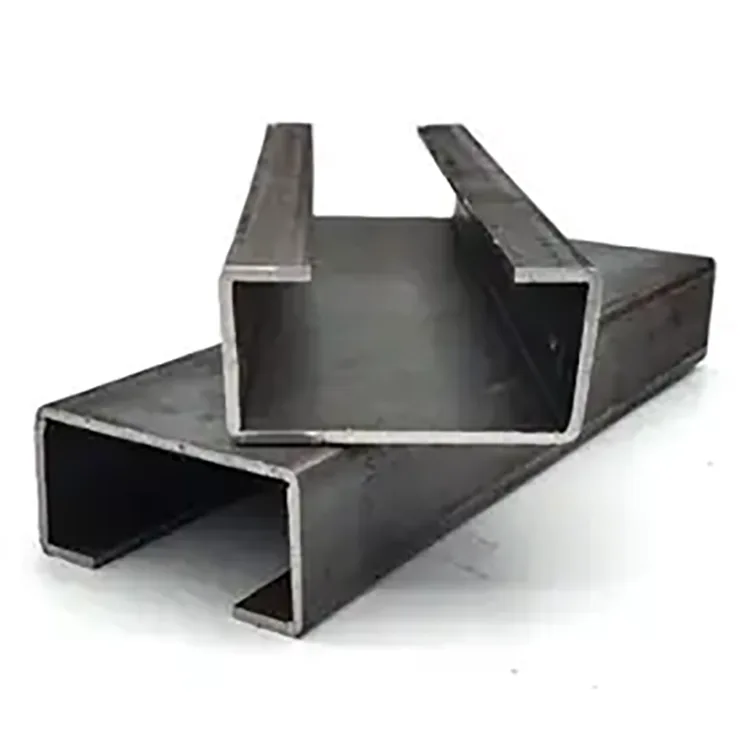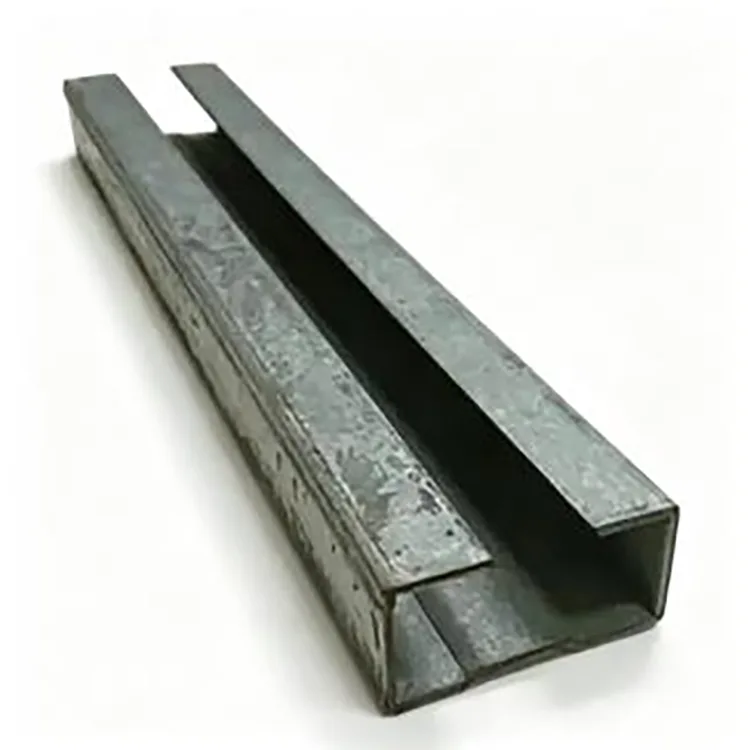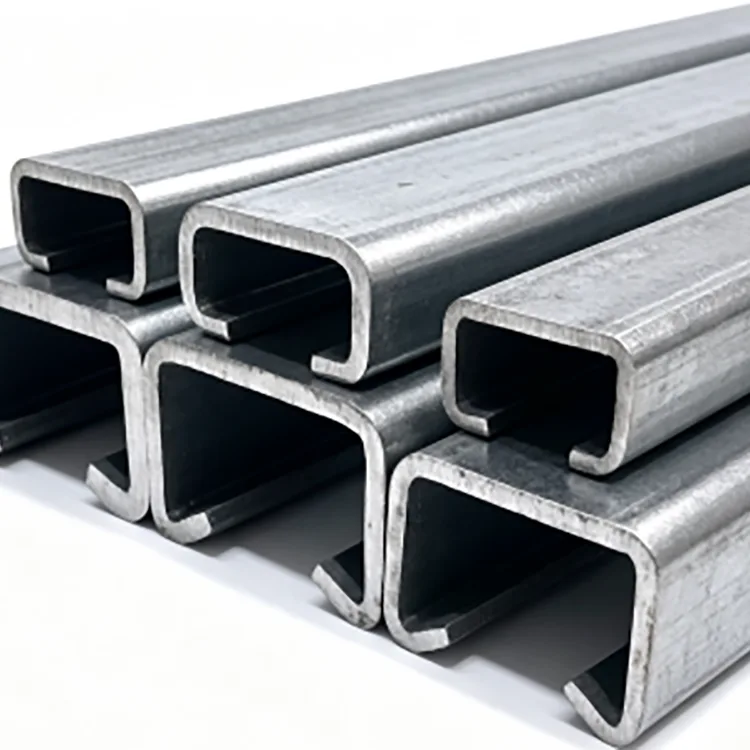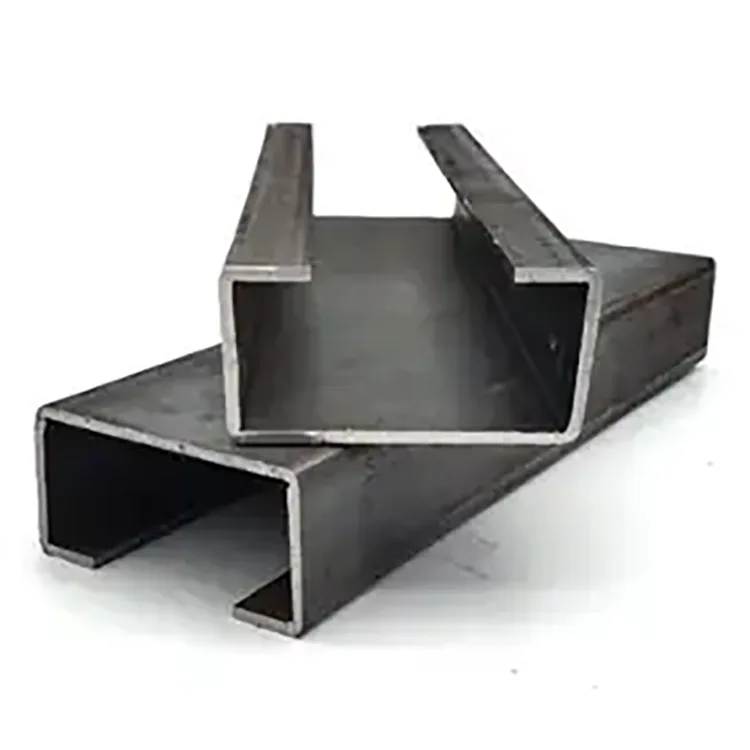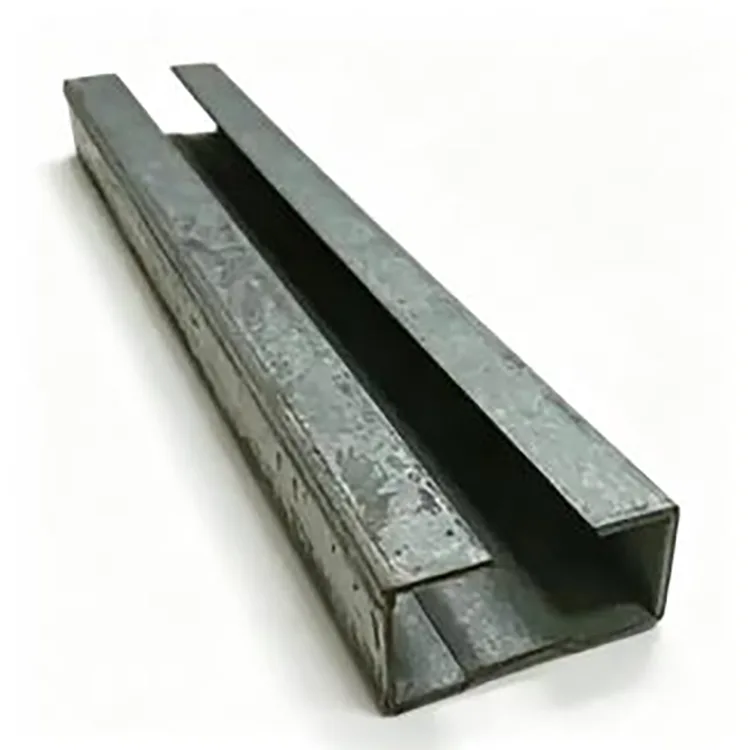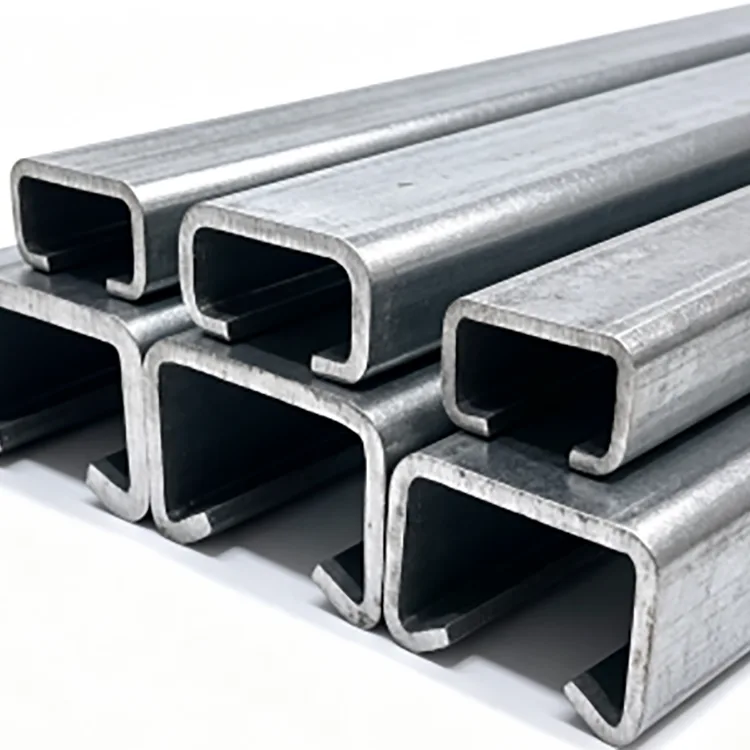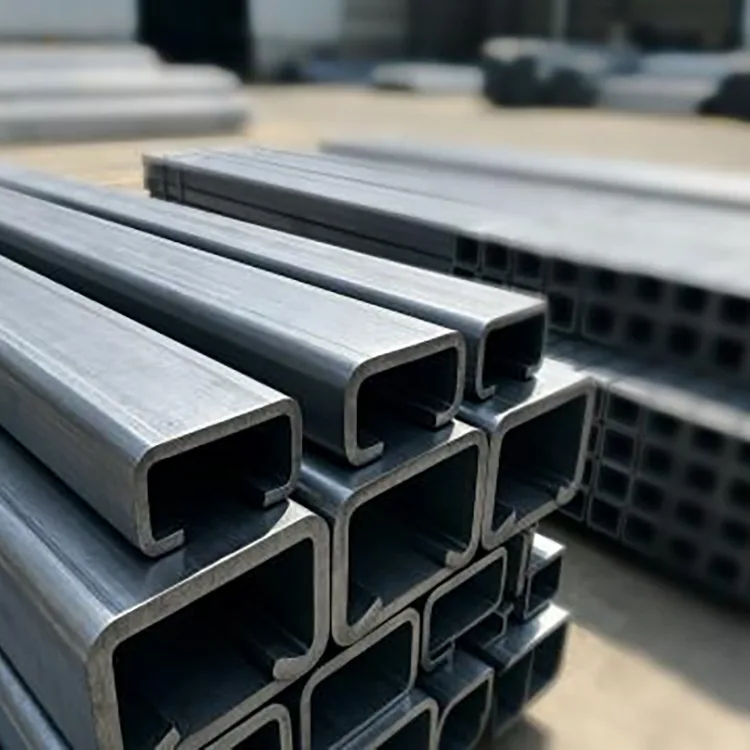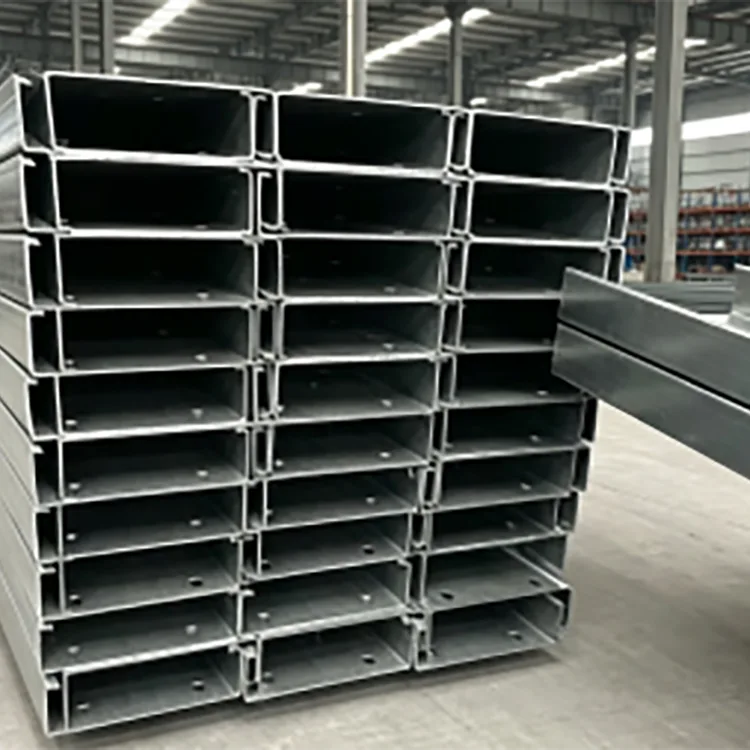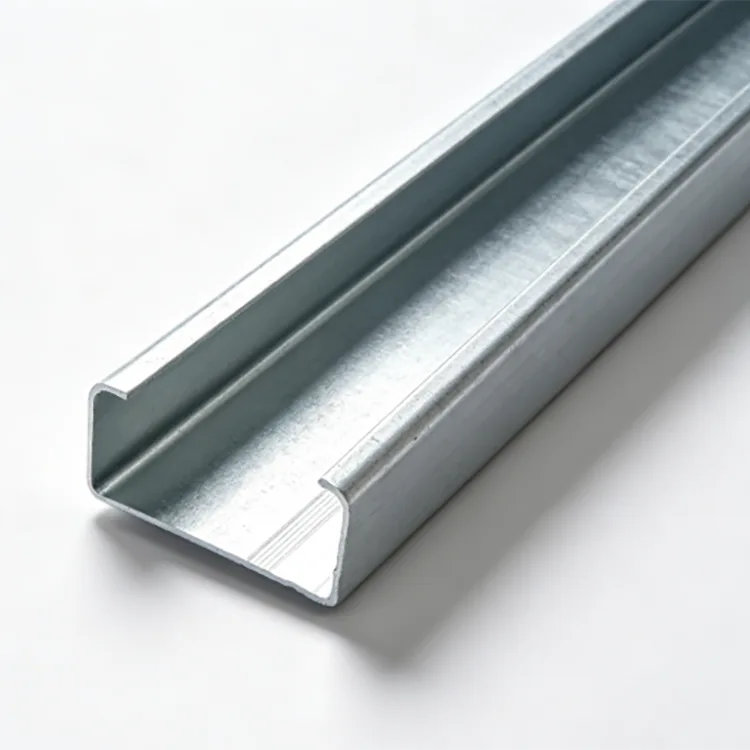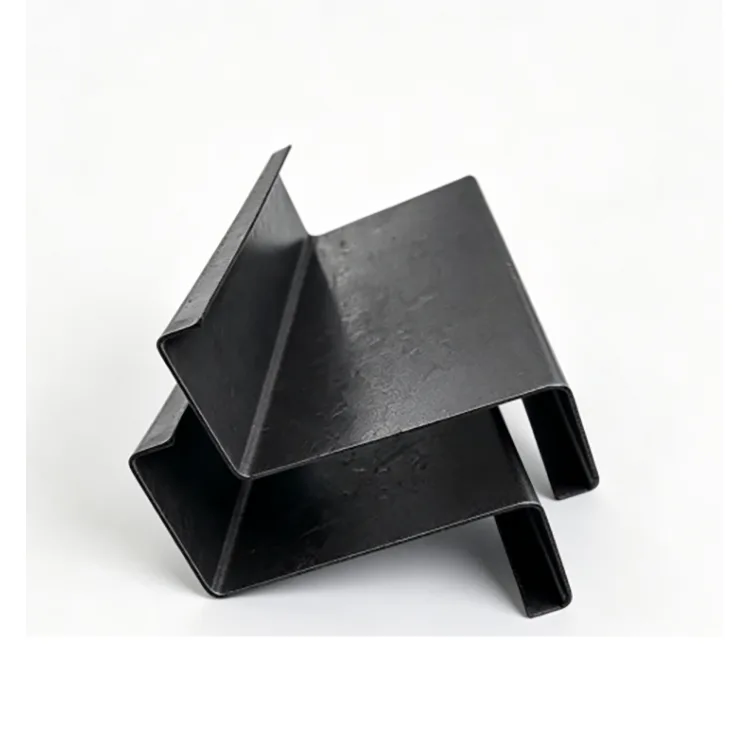
कोल्ड-फॉर्म्ड सी सेक्शन स्टील स्टील स्ट्रक्चर्ससाठी डिझाइन केले आहे जेथे हेवी हॉट-रोल्ड सेक्शन वापरण्यापेक्षा उच्च ताकद-ते-वजन गुणोत्तर, सातत्यपूर्ण परिमाणे आणि जलद स्थापना अधिक महत्त्वाची आहे.
फॉर्मिंग रोलर्सच्या मालिकेद्वारे स्टीलची पट्टी सतत फीड करून प्रोफाइल तयार केले जाते. उच्च-तापमान गरम रोलिंगशिवाय स्टील हळूहळू सी-आकाराच्या विभागात वाकले जाते. कारण बनवण्याची प्रक्रिया विभाग भूमिती आणि लांबी सतत नियंत्रित करू शकते, तयार सदस्य पुनरावृत्ती विभाग, निश्चित लांबी, प्री-पंच केलेले छिद्र आणि जलद बोल्ट असेंबली आवश्यक असलेल्या प्रकल्पांसाठी योग्य आहे.
Q235B आणि Q355B संरचनात्मक आवश्यकतांनुसार उपलब्ध आहेत. सामान्य विभागांची श्रेणी C80 ते C300 पर्यंत असते, भिंतीची जाडी 0.8 मिमी ते 3.0 मिमी असते.


|
आयटम |
तपशील |
|
उत्पादन |
कोल्ड-फॉर्म्ड सी सेक्शन स्टील |
|
साहित्य |
Q235B, Q355B |
|
विभाग |
C80, C100, C120, C140, C160, C180, C200, C220, C250, C300 |
|
भिंतीची जाडी |
0.8-3.0 मिमी |
|
मानक लांबी |
6 मी, 9 मी, 12 मी |
|
सानुकूल लांबी |
निश्चित-लांबी कटिंग उपलब्ध |
|
उत्पादन प्रक्रिया |
कोल्ड रोल फॉर्मिंग, लेव्हलिंग, पंचिंग आणि कटिंग |
|
पृष्ठभाग |
ब्लॅक स्टील / लोणचे स्टील, अनकोटेड |
|
मानक |
GB/T 6728-2017 |
|
प्रक्रिया करत आहे |
पंचिंग, कटिंग, कॉर्नर कटिंग, सानुकूलित परिमाणे |
|
अर्ज |
पर्लिन्स, वॉल फ्रेमिंग, मेझानाइन्स, विभाजने, उपकरणे समर्थन आणि हलकी स्टील संरचना |
उत्पादन प्रक्रिया पारंपारिक हॉट-रोल्ड चॅनेलच्या निर्मितीपेक्षा वेगळी आहे.
स्टीलची पट्टी सपाट सामग्री म्हणून सुरू होते. अंतिम सी-सेक्शनपर्यंत पोहोचेपर्यंत प्रत्येक रोलर सेटमध्ये नियंत्रित प्रमाणात विकृतपणाचा परिचय करून देऊन ते अनेक फॉर्मिंग स्टेशनमधून जाते.
ही हळूहळू निर्मिती प्रक्रिया निर्मात्यास नियंत्रित करण्यास अनुमती देते:
विभागाची खोली
बाहेरील कडा रुंदी
आवश्यक असेल तेथे ओठांची भूमिती
भिंतीची जाडी
एकूणच सरळपणा
भोक स्थिती
निश्चित लांबी
पुनरावृत्ती झालेल्या बांधकाम सदस्यांसाठी, हे मितीय सुसंगतता फक्त वजनदार स्टील विभाग निवडण्यापेक्षा अधिक मौल्यवान असू शकते.
तथापि, अंतिम संरचनात्मक कार्यप्रदर्शन, वास्तविक विभाग परिमाणे, सामग्री ग्रेड, स्पॅन, समर्थन परिस्थिती, कनेक्शन पद्धत, भार आणि लागू डिझाइन कोड यांच्या विरुद्ध नेहमी तपासले पाहिजे.
Q235B किंवा Q355B स्टील पट्टी आवश्यक विभाग आणि संरचनात्मक अनुप्रयोगानुसार निवडली जाते.
फॉर्मिंग लाइनमध्ये प्रवेश करण्यापूर्वी येणारी सामग्री जाडी, पृष्ठभागाची स्थिती आणि सामग्री माहितीसाठी तपासली जाते.
अवांछित विकृती काढून टाकण्यासाठी कॉइल अनकॉइल केली जाते आणि समतल केली जाते. स्थिर स्ट्रिप फीडिंग महत्वाचे आहे कारण या टप्प्यातील फरक नंतर विभाग सरळपणा आणि छिद्र स्थितीवर परिणाम करू शकतो.
समतल पट्टी अनेक रोलर स्टेशनमधून जाते.
एका ऑपरेशनमध्ये सामग्रीला अंतिम C आकारात वाकवण्याऐवजी, विभाग हळूहळू तयार केला जातो. यामुळे अचानक होणारे विकृती कमी होते आणि संपूर्ण उत्पादनामध्ये विभागाचे परिमाण आणि फ्लँज भूमिती नियंत्रित करता येते.
प्रकल्पाला बोल्ट होल, सर्व्हिस होल किंवा वारंवार माउंटिंग होलची आवश्यकता असल्यास, पंचिंग उत्पादन लाइनमध्ये समाकलित केली जाऊ शकते.
उत्पादनापूर्वी, विशेषत: जेव्हा विभाग थेट साइटवर एकत्र केले जातील तेव्हा छिद्रांमधील अंतर आणि स्थितीची पुष्टी ग्राहकाच्या रेखाचित्रांमधून केली पाहिजे.
बनवल्यानंतर आणि छिद्र केल्यानंतर, विभागाचा आकार केला जातो आणि सरळपणा तपासला जातो.
हा टप्पा वळण, बाहेरील बाजूचे विचलन आणि मितीय भिन्नता नियंत्रित करण्यात मदत करतो जे अन्यथा फ्रेम असेंबली अधिक कठीण बनवू शकतात.
अखंड विभाग निर्दिष्ट लांबीनुसार कापला जातो.
मानक पुरवठ्यामध्ये 6 मीटर, 9 मीटर आणि 12 मीटर लांबीचा समावेश आहे, तर निश्चित-लांबीचे कटिंग सानुकूलित मर्यादेत मांडले जाऊ शकते.
बंडलिंग करण्यापूर्वी तयार सी विभाग तपासले जातात.
तपासणी विभागाची परिमाणे, भिंतीची जाडी, सरळपणा, लागू असेल तेथे छिद्राची स्थिती, कटिंगची लांबी, पृष्ठभागाची स्थिती आणि बॅचची सुसंगतता यावर लक्ष केंद्रित करते.
कोल्ड फॉर्मिंग स्टीलच्या पट्टीला कार्यक्षम खुल्या विभागात आकार देण्यास अनुमती देते. जेव्हा स्ट्रक्चरल डिझाईन पातळ-भिंतीच्या सदस्यास परवानगी देते, तेव्हा हे जड पारंपारिक विभागाच्या तुलनेत आवश्यक स्टीलचे प्रमाण कमी करू शकते.
प्रत्येक प्रकल्पासाठी निश्चित टक्केवारी गृहीत न धरता निवडलेल्या सी-सेक्शन, भिंतीची जाडी, स्पॅन, लोड आणि डिझाइन आवश्यकतांवरून वास्तविक वजन बचत मोजली पाहिजे.
सतत रोल फॉर्मिंग दीर्घ उत्पादन धावांवर पुनरावृत्ती करण्यायोग्य विभाग परिमाण प्रदान करते.
शेकडो किंवा हजारो पुनरावृत्ती purlins किंवा फ्रेमिंग सदस्य वापरून प्रकल्पांसाठी, सुसंगत परिमाण फॅब्रिकेशन सुलभ करू शकतात आणि साइट दुरुस्तीची आवश्यकता कमी करू शकतात.
बोल्ट असेंबलीसाठी प्री-कट लांबी आणि प्री-पंच्ड होल पुरवले जाऊ शकतात.
हे विशेषतः हलक्या स्टीलच्या संरचनेसाठी उपयुक्त आहे जेथे स्थापनेचा क्रम अचूक होल पोझिशन्स आणि पुनरावृत्ती करण्यायोग्य सदस्य लांबीवर अवलंबून असतो.
C80 ते C300 विभाग प्रकाश संरचना आणि फ्रेमिंग आवश्यकतांची श्रेणी व्यापतात.
आवश्यक विभाग क्षमता आणि डिझाइन परिस्थितीनुसार 0.8-3.0 मिमी पासून भिंतीची जाडी देखील निवडली जाऊ शकते.
अनकोटेड स्टील पृष्ठभाग पेंटिंग, पावडर कोटिंग, गॅल्वनाइजिंग किंवा इतर निर्दिष्ट गंज-संरक्षण प्रक्रियेसाठी तयार केले जाऊ शकते.

C विभाग निवडणे फक्त सर्वात मोठे उपलब्ध प्रोफाइल निवडण्याऐवजी स्ट्रक्चरल आवश्यकतेपासून सुरू केले पाहिजे.
|
विभाग श्रेणी |
ठराविक वापर |
मुख्य विचार |
|
C80–C100 |
लाइट फ्रेमिंग, विभाजने, इनडोअर सपोर्ट |
तुलनेने हलके भार आणि लहान स्पॅनसाठी योग्य |
|
C120–C160 |
पर्लिन्स, वॉल फ्रेमिंग, उपकरणे समर्थन |
हलक्या स्टीलच्या बांधकामासाठी सामान्य श्रेणी |
|
C180–C220 |
जड purlins, mezzanine दुय्यम सदस्य, औद्योगिक फ्रेमिंग |
लोड आणि स्पॅन सत्यापन आवश्यक आहे |
|
C250–C300 |
जड संरचनात्मक फ्रेमिंग आणि समर्थन अनुप्रयोग |
विभाग क्षमता, स्थानिक बकलिंग आणि कनेक्शन डिझाइन तपासले पाहिजे |
स्ट्रक्चरल गणनेद्वारे वास्तविक निवडीची पुष्टी केली पाहिजे. पातळ-भिंतीच्या भागांसाठी, स्थानिक बकलिंग, विकृत बकलिंग, पार्श्व संयम आणि कनेक्शन तपशील वापरण्यायोग्य क्षमतेवर परिणाम करू शकतात.
|
साहित्य |
ठराविक निवड |
विचार करणे |
|
Q235B |
इनडोअर फ्रेमिंग, purlins, विभाजने, उपकरणे समर्थन, प्रकाश-कर्तव्य संरचना |
डिझाईन मजबुतीची आवश्यकता ग्रेडच्या क्षमतेमध्ये असेल तेथे योग्य |
|
Q355B |
उच्च-लोड फ्रेमिंग, जड purlins, उपकरणे बेस आणि स्ट्रक्चरल सदस्य |
उच्च सामर्थ्य श्रेणी जेथे संरचनात्मक गणना वाढीव सामग्री सामर्थ्य आवश्यक आहे |
Q355B वापरण्याचा अर्थ आपोआप असा होत नाही की एक पातळ विभाग जाड Q235B विभाग बदलू शकतो. संपूर्ण विभाग डिझाइन ताकद, स्थिरता, बकलिंग, कनेक्शन आणि सेवाक्षमतेसाठी तपासले जाणे आवश्यक आहे.
स्टँडर्ड कोल्ड-फॉर्म्ड सी सेक्शन स्टीलचा पुरवठा संरक्षणात्मक झिंक कोटिंगशिवाय केला जातो.
हे यासाठी किफायतशीर बनवते:
कोरड्या इनडोअर कार्यशाळा
बंदिस्त गोदामे
इनडोअर मेझानाइन्स
अंतर्गत विभाजने
उपकरणे फ्रेम
तात्पुरती घरातील रचना
स्वतःचे पेंट किंवा संरक्षणात्मक कोटिंग प्राप्त करणारे प्रकल्प
पाऊस, संक्षेपण, किनारपट्टीवरील मीठ फवारणी, पुरलेली परिस्थिती किंवा संक्षारक रसायनांच्या दीर्घकाळ संपर्कासाठी उपचार न केलेले ब्लॅक स्टील म्हणून निवडले जाऊ नये.
बाहेरील किंवा दमट अनुप्रयोगांसाठी, गॅल्वनाइज्ड सी विभाग किंवा इतर निर्दिष्ट गंज-संरक्षण प्रणाली विचारात घेतली पाहिजे.
हलक्या स्टीलच्या इमारतींमध्ये सी विभाग छप्पर आणि भिंत दुय्यम सदस्य म्हणून वापरले जाऊ शकतात. विभागाचा आकार आणि जाडी स्पॅन, लोड, अंतर, वाऱ्याची परिस्थिती आणि कनेक्शन डिझाइननुसार निवडली पाहिजे.
शीत-निर्मित विभागांचे तुलनेने कमी स्व-वजन इनडोअर मेझानाइन आणि प्लॅटफॉर्म सिस्टमसाठी उपयुक्त असू शकते जेथे विद्यमान इमारतीला अतिरिक्त डेड लोडवर मर्यादा आहेत.
सी विभाग आतील भिंत फ्रेमिंग, छतावरील समर्थन प्रणाली, विभाजन संरचना आणि इतर हलके फ्रेमिंग अनुप्रयोगांसाठी योग्य आहेत.
विभाग उपकरणे समर्थन, केबल आणि पाईप सपोर्ट फ्रेम्स, मशीन स्ट्रक्चर्स आणि औद्योगिक कंसात तयार केले जाऊ शकतात.
सी विभाग रॅक, वर्कस्टेशन्स, लाइट प्लॅटफॉर्म आणि इतर औद्योगिक संरचनांसाठी वापरले जाऊ शकतात जेव्हा निवडलेल्या विभागाची आवश्यक लोडसाठी पडताळणी केली जाते.
वेगवेगळ्या प्रकल्पांना अनेकदा वेगवेगळ्या छिद्रांचे नमुने आणि सदस्यांची लांबी आवश्यक असते. साइटवरील प्रत्येक विभाग कापण्याऐवजी, प्रोडक्शन लाइन मंजूर फॅब्रिकेशन ड्रॉइंगनुसार सदस्य तयार करू शकते.
उपलब्ध पर्यायांमध्ये हे समाविष्ट आहे:
सानुकूल विभाग परिमाणे
सानुकूल भिंत जाडी
3-12 मीटर निश्चित लांबी
पूर्व-पंच केलेले छिद्र
रेखाचित्रांनुसार भोक नमुने
कट-टू-लांबीचे उत्पादन
कॉर्नर कटिंग
विशेष समाप्ती प्रक्रिया
पृष्ठभाग उपचार व्यवस्था
सानुकूलित उत्पादनासाठी, खरेदीदारांनी विभाग रेखाचित्र, सामग्री ग्रेड, भिंतीची जाडी, लांबी, छिद्र व्यास आणि अंतर, प्रमाण आणि आवश्यक पृष्ठभाग उपचार प्रदान केले पाहिजेत.
कोल्ड-फॉर्म केलेल्या विभागांसाठी, अंतिम विभाग भूमिती इनकमिंग स्टील स्ट्रिपच्या स्थितीशी आणि रोल-फॉर्मिंग प्रक्रियेच्या स्थिरतेशी जवळून संबंधित आहे.
त्यामुळे गुणवत्ता तपासणी संपूर्ण उत्पादन मार्गाचा समावेश करते.
सामग्रीची तपासणी: उत्पादनापूर्वी Q235B किंवा Q355B सामग्रीची माहिती आणि येणाऱ्या पट्टीची स्थिती तपासली जाते.
जाडीची तपासणी: तयार झालेला विभाग निर्दिष्ट भिंत-जाडीची आवश्यकता पूर्ण करतो याची खात्री करण्यासाठी वास्तविक पट्टीच्या जाडीचे परीक्षण केले जाते.
विभाग तपासणी: विभागाची खोली, बाहेरील बाजूचे परिमाण आणि इतर गंभीर परिमाणे तयार झाल्यानंतर तपासले जातात.
सरळपणा तपासणी: पूर्ण झालेले सदस्य वाकणे, वळणे आणि विकृतीसाठी तपासले जातात.
भोक तपासणी: प्री-पंच केलेल्या उत्पादनांसाठी, छिद्राचा व्यास, अंतर आणि स्थिती उत्पादन रेखाचित्राच्या विरूद्ध तपासली जाते.
लांबीची तपासणी: बंडलिंग करण्यापूर्वी कटची लांबी तपासली जाते.
बॅचची सुसंगतता: उत्पादनाच्या लांबलचक रन दरम्यान मितीय प्रवाह ओळखण्यासाठी वेगवेगळ्या उत्पादन टप्प्यांतील नमुन्यांची तुलना केली जाते.
मोठ्या ऑर्डरसाठी हा दृष्टीकोन विशेषतः महत्वाचा आहे कारण शेकडो सदस्यांमध्ये पुनरावृत्ती होणारे एक लहान आयामी विचलन साइटवर महत्त्वपूर्ण स्थापना समस्या निर्माण करू शकते.
Rongheng इंटेलिजेंट मॅन्युफॅक्चरिंग (Tianjin) Import & Export Co., Ltd. Tianjin Gefu Steel द्वारे समर्थित आंतरराष्ट्रीय विक्री मंचाद्वारे स्टील उत्पादने प्रदान करते.
डकीझुआंग औद्योगिक क्षेत्र, टियांजिन येथे स्थित, कंपनी स्टील उत्पादन आणि प्रक्रिया संसाधनांसह स्टील पाईप्स, पोकळ विभाग, स्टील प्रोफाइल, गॅल्वनाइज्ड उत्पादने आणि फोटोव्होल्टेइक माउंटिंग सिस्टमसह कार्य करते.
अभियांत्रिकी खरेदीसाठी, पुरवठा बाजू समर्थन देऊ शकते:
मोठ्या प्रमाणात स्टील ऑर्डर
निश्चित-लांबीचे उत्पादन
पूर्व-पंच केलेले सी विभाग
सानुकूलित परिमाणे
OEM/ODM आवश्यकता
प्रकल्प आवश्यकतांनुसार तृतीय-पक्ष तपासणी
कंटेनर शिपमेंट
मानक MOQ एक 20-फूट कंटेनर आहे, अंदाजे 20-25 टन. स्पेसिफिकेशन, प्रमाण, प्रक्रिया आणि कस्टमायझेशन आवश्यकतांवर अवलंबून मानक लीड टाइम साधारणपणे 15-25 दिवस असतो.
अवतरणासाठी, सर्वात उपयुक्त माहिती म्हणजे सी-सेक्शनचा आकार, भिंतीची जाडी, सामग्रीचा दर्जा, लांबी, छिद्र नमुना, प्रमाण, पृष्ठभाग उपचार, गंतव्यस्थान आणि लागू मानक.
होय, कोल्ड-फॉर्म्ड सी विभाग मोठ्या प्रमाणावर संरचनात्मक आणि दुय्यम फ्रेमिंग सदस्य म्हणून वापरले जातात. तथापि, केवळ निर्मिती प्रक्रियेवरून शक्तीचा न्याय केला जाऊ शकत नाही. विभागाचा आकार, भिंतीची जाडी, स्टील ग्रेड, स्पॅन, लोड, ब्रेसिंग, कनेक्शन पद्धत आणि बकलिंग वर्तन या सर्वांचा विचार केला पाहिजे.
जेव्हा कार्यक्षमतेने डिझाइन केलेला पातळ-भिंती असलेला C विभाग आवश्यक संरचनात्मक क्षमता पूर्ण करू शकतो तेव्हा ते लक्षणीयरीत्या हलके होऊ शकते. वास्तविक वजन फरक निवडलेल्या विभागांवर आणि अभियांत्रिकी डिझाइनवर अवलंबून असतो.
पातळ-भिंती असलेल्या विभागांना योग्य रचना आणि संयम आवश्यक आहे. स्थानिक बक्लिंग, डिस्टॉर्शन, लॅटरल स्टेबिलिटी आणि कनेक्शन तपशील तपासले पाहिजेत की एक पातळ विभाग हेवी हॉट-रोल्ड चॅनेलप्रमाणे काम करेल.
होय. वारंवार बोल्ट होल किंवा इतर उघडण्यासाठी स्वयंचलित पंचिंगची व्यवस्था केली जाऊ शकते. उत्पादनापूर्वी फॅब्रिकेशन ड्रॉईंगमधून छिद्राचा व्यास, अंतर, काठाचे अंतर आणि नमुना याची पुष्टी केली पाहिजे.
दीर्घकालीन बाह्य प्रदर्शनासाठी उपचार न केलेल्या काळ्या स्टीलची शिफारस केलेली नाही. पाऊस, संक्षेपण, मीठ स्प्रे आणि इतर ओलावा गंज वाढवू शकतात. जेथे गंज संरक्षण आवश्यक आहे तेथे गॅल्वनाइज्ड किंवा पेंट केलेले C विभाग अधिक योग्य आहेत.
कोरड्या, हवेशीर घरातील वातावरणात, अतिरिक्त गंज संरक्षण नेहमीच आवश्यक नसते. जर आर्द्रता, संक्षेपण, रासायनिक बाष्प किंवा इतर संक्षारक परिस्थिती असतील तर, योग्य संरक्षणात्मक कोटिंगचा विचार केला पाहिजे.
Q355B मध्ये Q235B पेक्षा उच्च निर्दिष्ट उत्पन्न सामर्थ्य आहे आणि जेव्हा स्ट्रक्चरल डिझाइनला जास्त सामग्रीची ताकद आवश्यक असते तेव्हा ते निवडले जाऊ शकते. प्रत्येक Q355B विभाग अधिक पातळ केला जाऊ शकतो याचा अर्थ आपोआप होत नाही; संपूर्ण स्ट्रक्चरल डिझाइन अद्याप तपासणे आवश्यक आहे.
सामान्य लांबी 6 मीटर, 9 मीटर आणि 12 मीटर आहे. प्रकल्पाच्या आवश्यकतेनुसार निश्चित-लांबीचे कटिंग देखील व्यवस्थित केले जाऊ शकते.
होय. सानुकूलित विभाग परिमाणे, भिंतीची जाडी, लांबी, छिद्रांचे नमुने आणि इतर प्रक्रिया आवश्यकतांवर रेखाचित्रे आणि उत्पादन व्यवहार्यतेनुसार चर्चा केली जाऊ शकते.
C-विभागाची परिमाणे, भिंतीची जाडी, सामग्रीचा दर्जा, आवश्यक लांबी, प्रमाण, लागू असल्यास छिद्र नमुना, पृष्ठभाग उपचार आणि वितरण आवश्यकता प्रदान करा. नॉन-स्टँडर्ड उत्पादनांसाठी विभाग रेखाचित्र शिफारसीय आहे.
पत्ता
दुय्यम धमनी रस्ता क्र. 2-1, दाकीझुआंग औद्योगिक क्षेत्राचे विस्तार क्षेत्र, जिंघाई जिल्हा, तियानजिन, चीन
दूरध्वनी
ईमेल