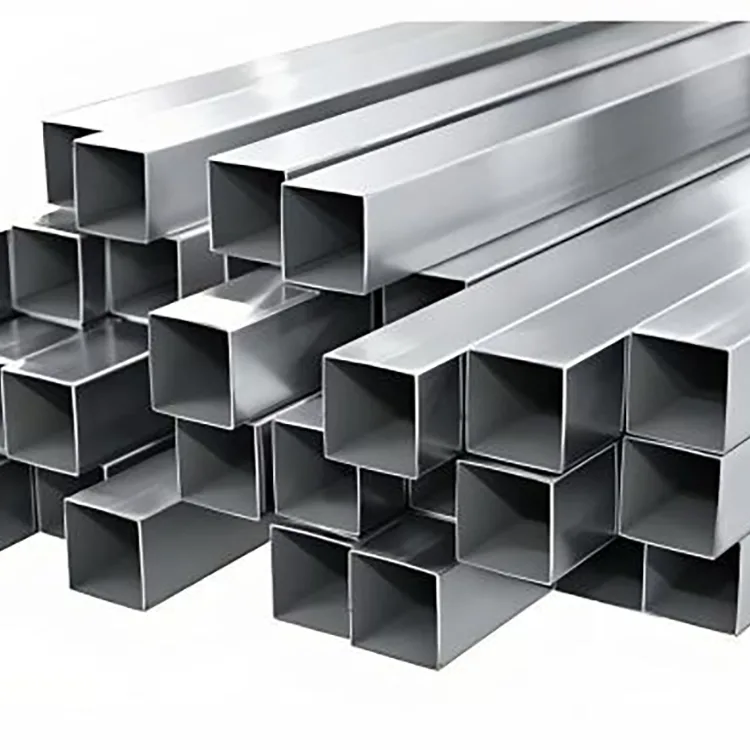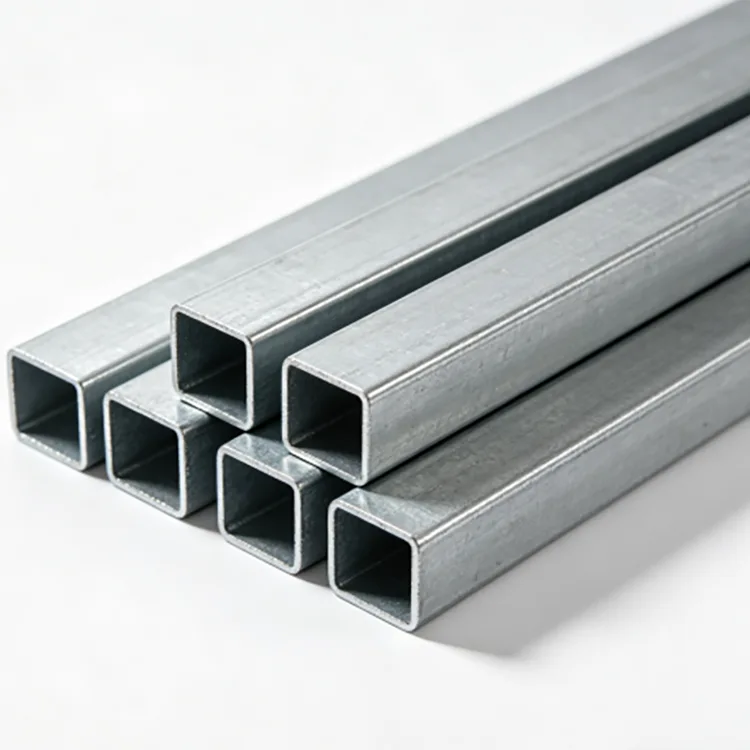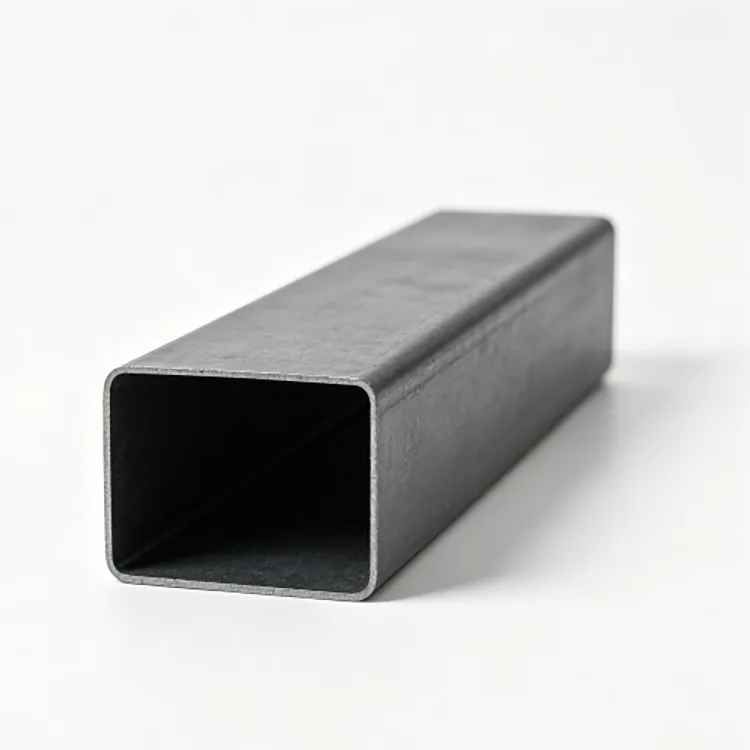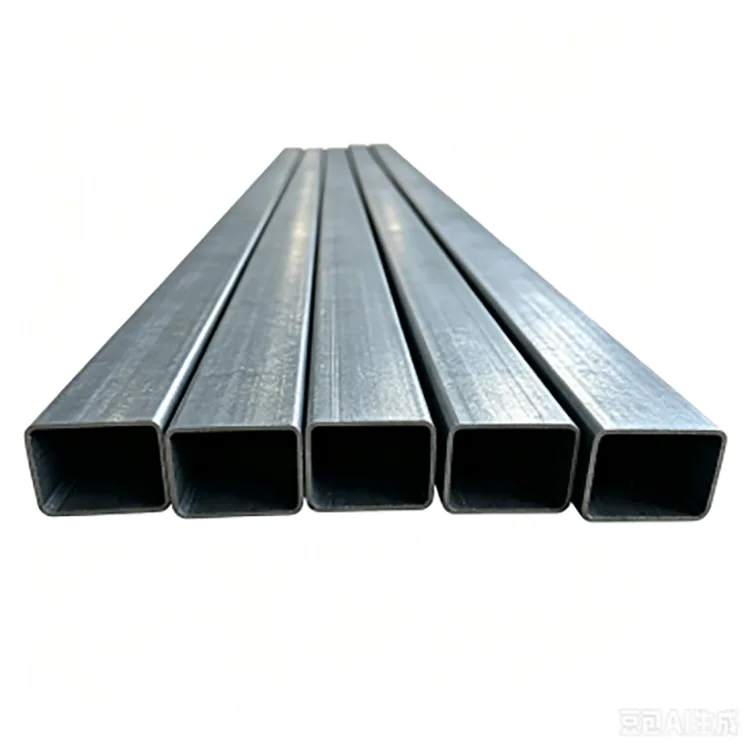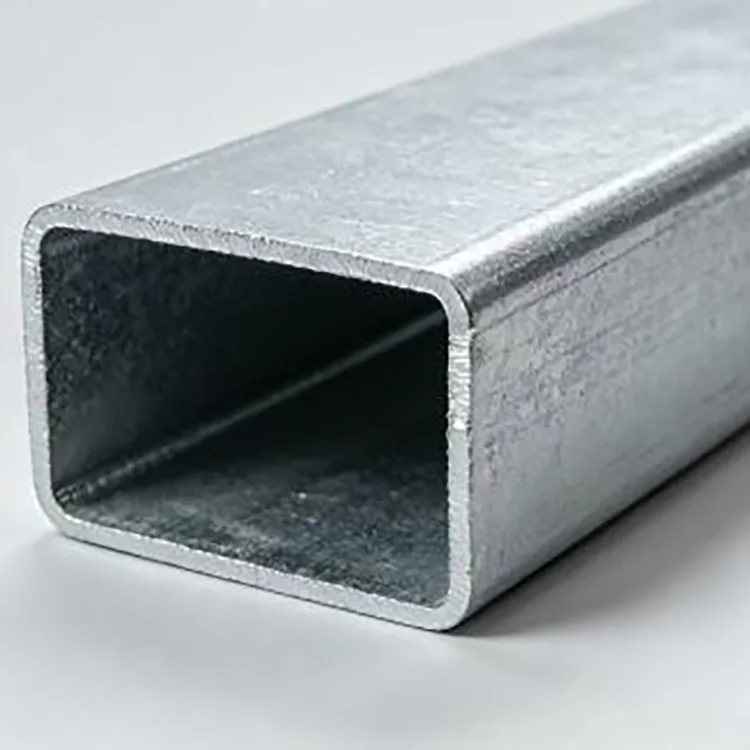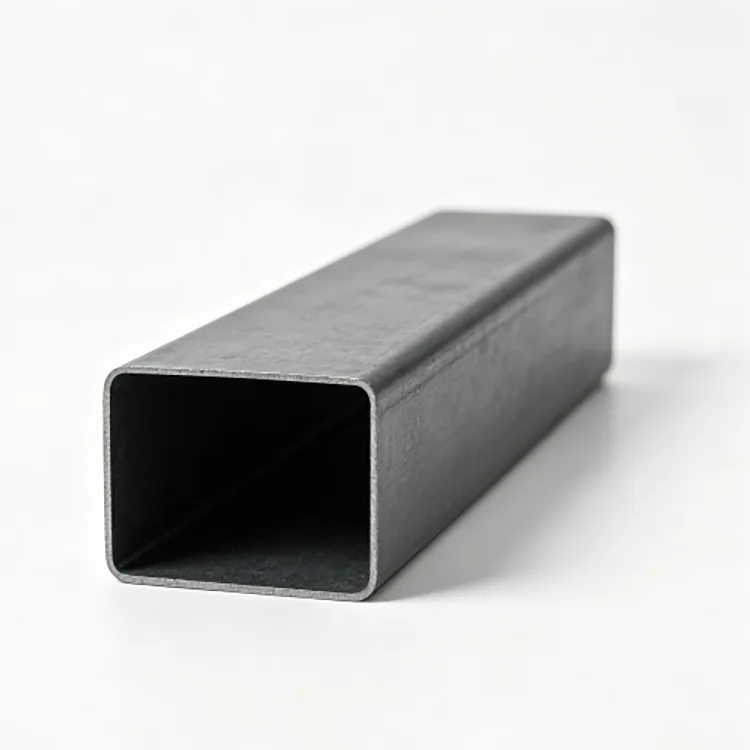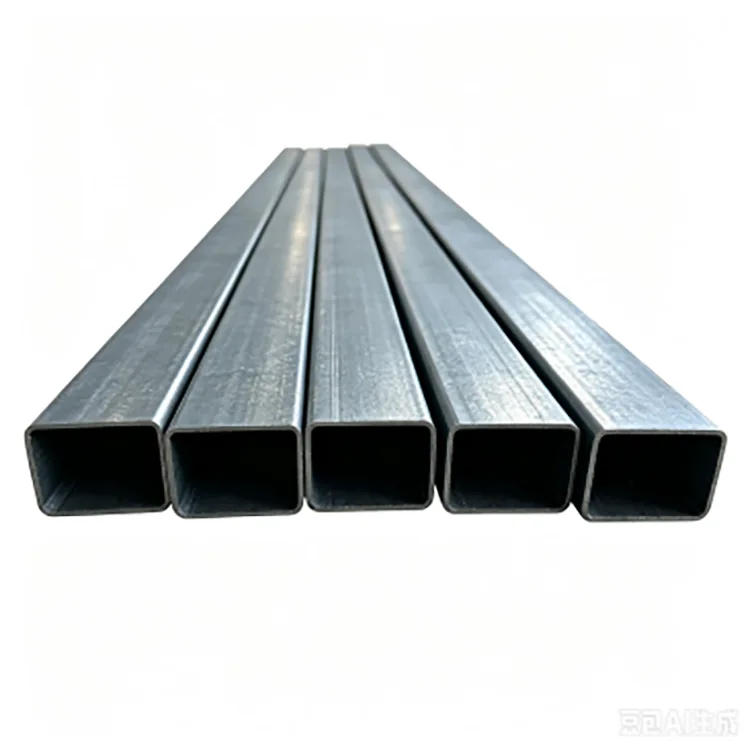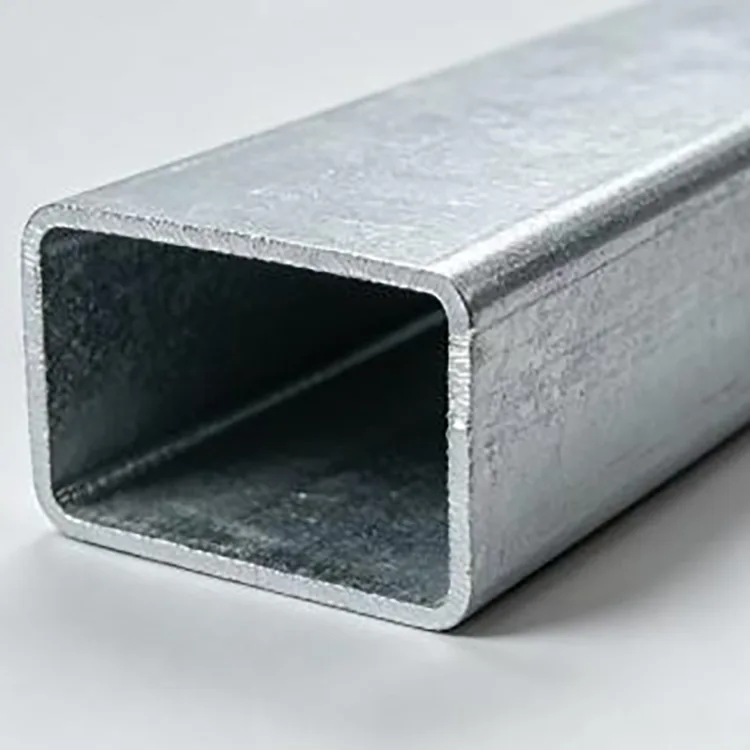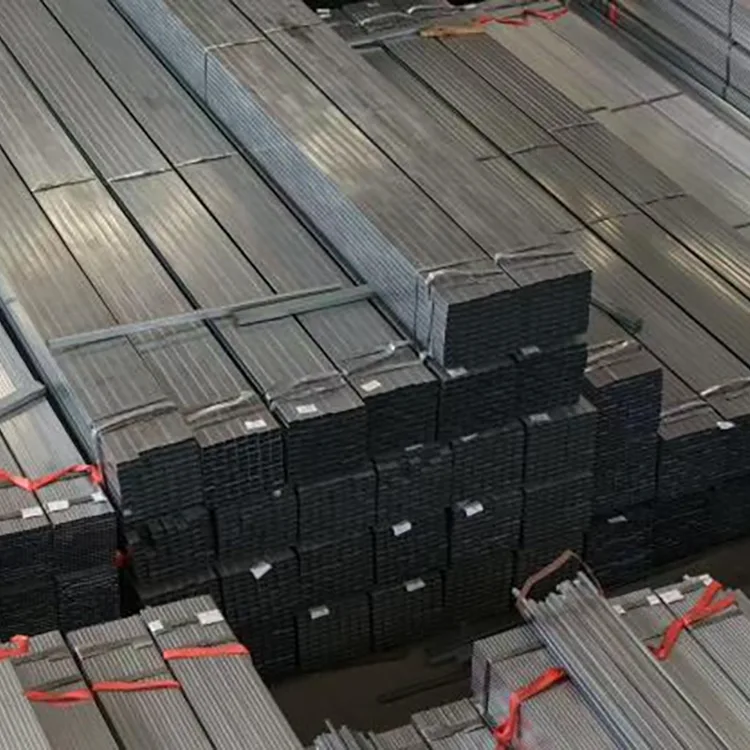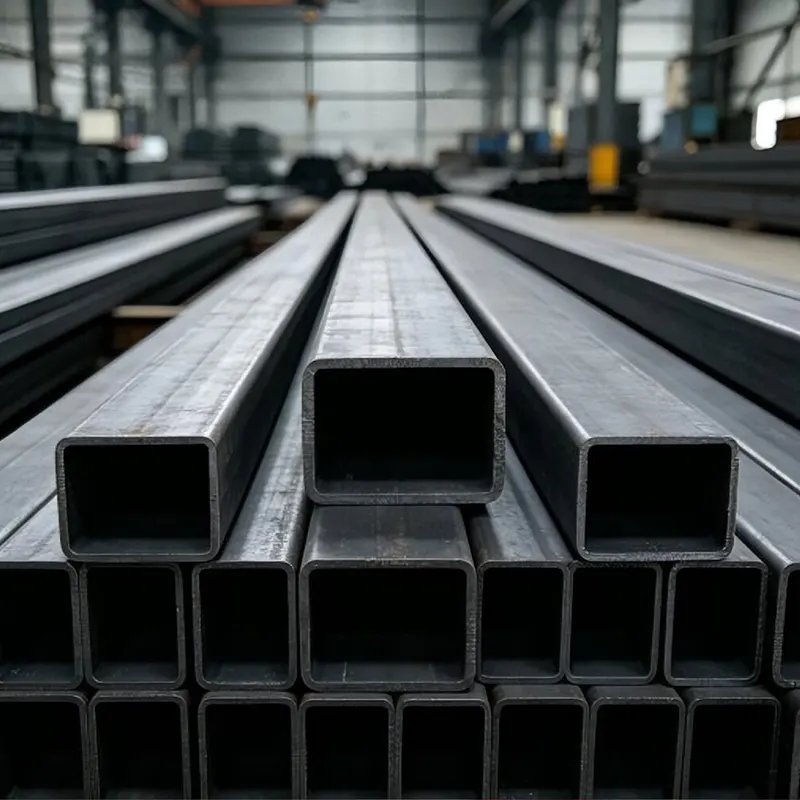
हॉट-डिप गॅल्वनाइज्ड आयताकृती स्टील ट्यूब हा एक वेल्डेड आयताकृती पोकळ विभाग आहे जो Q235B, Q355B किंवा इतर निर्दिष्ट कार्बन स्टील ग्रेडमधून तयार केला जातो. स्टीलची पट्टी थंड स्वरूपात आयताकृती प्रोफाइलमध्ये तयार केली जाते, उच्च-फ्रिक्वेंसी वेल्डेड, आकारमान आणि कापून तयार ट्यूब पृष्ठभाग तयार होण्याआधी आणि हॉट-डिप गॅल्वनाइजिंग करते.
आयताकृती विभाग उपयुक्त आहे जेव्हा लोड किंवा स्थापनेची जागा चौरस नळीच्या परवानगीपेक्षा अधिक दिशात्मक असते. हे विभाग तुलनेने वजनात कार्यक्षम ठेवताना कंस, पॅनेल आणि कनेक्शनसाठी विस्तृत चेहरा प्रदान करते. आउटडोअर स्ट्रक्चर्ससाठी, झिंक कोटिंग आर्द्रता आणि वातावरणातील गंजांपासून अतिरिक्त संरक्षण प्रदान करते, ज्यामुळे नळीला अशा ऍप्लिकेशन्ससाठी योग्य बनते जेथे कोट न केलेल्या काळ्या स्टीलला नियमित पृष्ठभाग उपचारांची आवश्यकता असते.
ट्यूब एक मानक लांबी म्हणून पुरवली जाऊ शकते किंवा कटिंग, पंचिंग, बेंडिंग, स्लॉटिंग, ड्रिलिंग, एंड क्लोजिंग आणि बेव्हलिंगसह प्रोजेक्ट ड्रॉइंगनुसार प्रक्रिया केली जाऊ शकते.


|
आयटम |
तपशील |
|
उत्पादन |
हॉट-डिप गॅल्वनाइज्ड आयताकृती स्टील ट्यूब |
|
स्टील ग्रेड |
विनंतीनुसार Q235B, Q355B आणि इतर ग्रेड |
|
आयताकृती आकार |
20×40–200×400 मिमी |
|
भिंतीची जाडी |
1.0-6.0 मिमी |
|
मानक लांबी |
6 मी |
|
निश्चित लांबी |
३-१२ मी |
|
झिंक कोटिंग |
40-120 g/m² मानक; 200–275 g/m² प्रबलित पर्याय |
|
पृष्ठभाग |
हॉट-डिप गॅल्वनाइज्ड, सिल्व्हर-ग्रे मेटॅलिक फिनिश |
|
प्रक्रिया करत आहे |
कटिंग, वाकणे, पंचिंग, स्लॉटिंग, ड्रिलिंग, एंड क्लोजिंग, बेव्हलिंग |
|
पुरवठा |
मानक स्टॉक, प्रकल्प ऑर्डर आणि सानुकूलित उत्पादन |
आयताकृती आणि चौरस पोकळ विभागांमधील मुख्य फरक फक्त देखावा नाही. रुंदी-ते-उंची गुणोत्तर बदलते की विभाग संरचनेत कसा बसतो आणि उपलब्ध जागा किती कार्यक्षमतेने वापरतो.
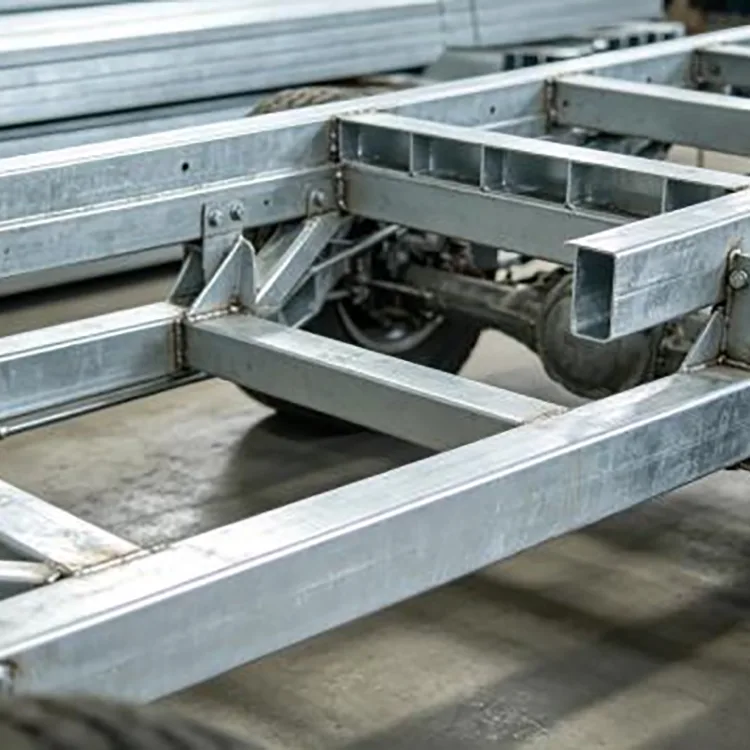
एक आयताकृती ट्यूब बहुतेक वेळा क्षैतिज सदस्यांसाठी, फ्रेम्स आणि सपोर्ट्ससाठी निवडली जाते जिथे एका दिशेला दुसऱ्यापेक्षा जास्त खोलीची आवश्यकता असते. हे पडदे भिंतीचे घटक, पॅनेल, कंस आणि यांत्रिक भागांसाठी एक विस्तृत माउंटिंग फेस देखील प्रदान करते.
उदाहरणार्थ, 100×60 मिमी विभाग फॅब्रिकेटरला 100×100 मिमी स्क्वेअर ट्यूबमधून कडकपणा, स्थापनेची जागा आणि सामग्रीचा वापर यांचे भिन्न संयोजन देते. त्यामुळे योग्य निवड केवळ विभागाच्या नावाऐवजी स्पॅन, लोड, कनेक्शन पद्धत आणि उपलब्ध स्थापना जागेवर आधारित असावी.
स्टील ट्यूब तयार केली जाते आणि प्रथम वेल्डेड केली जाते, नंतर गॅल्वनाइजिंगसाठी तयार केली जाते. पृष्ठभागावरील दूषित पदार्थ आणि ऑक्साइड डीग्रेझिंग, पिकलिंग आणि सक्रियकरणाद्वारे काढून टाकले जातात जेणेकरून वितळलेले जस्त स्टीलच्या पृष्ठभागावर योग्यरित्या प्रतिक्रिया देऊ शकेल.
तयार केलेली ट्यूब वितळलेल्या झिंकमध्ये अंदाजे ४५० डिग्री सेल्सिअस तापमानात बुडवली जाते. पैसे काढल्यानंतर, सतत संरक्षणात्मक कोटिंग मिळविण्यासाठी कूलिंग आणि फिनिशिंग केले जाते.
हा क्रम स्ट्रक्चरल प्रोफाइलसाठी महत्त्वाचा आहे कारण तयार झालेला आयताकृती विभाग, कोपरे आणि उघडलेल्या पृष्ठभागांसह, तयार झाल्यानंतर गंज-संरक्षण उपचार प्राप्त करतो. प्रकल्पाच्या खरेदीसाठी, खरेदीदारांनी फक्त ट्यूब "गॅल्वनाइज्ड" आहे की नाही हे विचारण्याऐवजी आवश्यक झिंक कोटिंग तपशीलांची पुष्टी केली पाहिजे.
आयताकृती ट्यूब कोठे स्थापित केली जाईल यावर योग्य झिंक कोटिंग अवलंबून असते.
|
पर्यावरण |
सुचवलेले झिंक पातळी |
ठराविक अनुप्रयोग |
|
घरातील / कमी-गंज |
40-120 ग्रॅम/m² |
मशिनरी फ्रेम्स, वेअरहाऊस स्ट्रक्चर्स, इनडोअर सपोर्ट्स |
|
सामान्य घराबाहेर |
85-120 ग्रॅम/m² |
कुंपण, छत, नगरपालिका संरचना, बाह्य फ्रेम्स |
|
दमट / वारंवार उघड |
120-200 g/m² |
आउटडोअर सपोर्ट, दमट औद्योगिक क्षेत्र, काही पीव्ही संरचना |
|
तटीय / उच्च-गंज |
200–275 g/m² |
किनारी संरचना, मीठ-स्प्रे क्षेत्र, निवडलेले पीव्ही आणि नगरपालिका प्रकल्प |
हे आकडे सार्वत्रिक सेवा-जीवन हमीऐवजी कोटिंग पर्याय आहेत. तटीय, रासायनिक किंवा सतत ओले वातावरणासाठी, प्रकल्पाने अतिरिक्त कोटिंग सिस्टम, ड्रेनेज, कट-एज संरक्षण आणि कनेक्शन तपशीलांचा देखील विचार केला पाहिजे.
Q235B अनेक पारंपारिक फ्रेम्स, सपोर्ट, कुंपण, मशिनरी स्ट्रक्चर्स आणि सामान्य स्टीलवर्कसाठी योग्य आहे जेथे संरचनात्मक गणनासाठी उच्च-शक्तीच्या श्रेणीची आवश्यकता नसते.
Q355B अधिक योग्य आहे जेव्हा डिझाईनमध्ये जास्त भार, लांब स्पॅन, मजबूत वारा किंवा बर्फाची आवश्यकता असते किंवा जेव्हा विभागाचे वजन कमी करणे महत्त्वाचे असते. प्रत्येक अर्जासाठी फक्त मजबूत सामग्री निवडण्याऐवजी अभियांत्रिकी गणनेतून अंतिम श्रेणी निवडली पाहिजे.
निर्यात ऑर्डरसाठी, उत्पादनापूर्वी आवश्यक स्टील ग्रेड, लागू मानक, यांत्रिक गुणधर्म आणि तपासणी दस्तऐवजांची पुष्टी केली पाहिजे.
भिंतीच्या जाडीचा विभागाचे वजन, कडकपणा, कनेक्शनची ताकद आणि फॅब्रिकेशन कामगिरीवर थेट परिणाम होतो.
लाइट-ड्यूटी फ्रेम्स आणि एनक्लोजर स्ट्रक्चर्स पातळ-भिंतीचे विभाग वापरू शकतात, तर लोड-बेअरिंग फ्रेम्स, उपकरणे बेस आणि मोठ्या बाह्य संरचनांना सामान्यतः जाड भिंती आवश्यक असतात.
20×40–200×400 मिमी श्रेणी मोठ्या स्ट्रक्चरल सदस्यांद्वारे तुलनेने कॉम्पॅक्ट फ्रेम्स कव्हर करते. कोटेशनसाठी, खरेदीदारांनी आवश्यक बाह्य परिमाणे, भिंतीची जाडी, लांबी, स्टील ग्रेड, झिंक कोटिंगची आवश्यकता आणि प्रमाण प्रदान केले पाहिजे. जर ट्यूब स्ट्रक्चरल सदस्य म्हणून वापरली जाईल, तर स्पॅन, लोड आणि कनेक्शनची परिस्थिती देखील सामग्री निवडीसाठी उपयुक्त आहे.
ग्रेड, जाडी आणि पृष्ठभागाची स्थिती तपासल्या जाणाऱ्या स्टील कॉइलसह उत्पादन सुरू होते. नंतर पट्टी समतल केली जाते आणि आवश्यक आयताकृती प्रोफाइलमध्ये हळूहळू थंड होते.
उच्च-फ्रिक्वेंसी वेल्डिंग तयार केलेल्या पट्टीमध्ये सामील होते, त्यानंतर तयार विभाग नियंत्रित करण्यासाठी आकारमान आणि सरळ केले जाते. गॅल्वनाइझिंग करण्यापूर्वी निश्चित-लांबीचे कटिंग, पंचिंग किंवा इतर पूर्व-प्रक्रिया पूर्ण केल्या जाऊ शकतात.
तयार नळ्या नंतर degreasing, pickling आणि फ्लक्स उपचार माध्यमातून जातात. हॉट-डिप गॅल्वनाइझिंग अंदाजे 450°C वर चालते, त्यानंतर कूलिंग, झिंक-सर्फेस फिनिशिंग आणि अंतिम मितीय आणि कोटिंग तपासणी केली जाते.
गॅल्वनाइझिंगपूर्वी मुख्य फॉर्मिंग आणि पंचिंग ऑपरेशन्स पूर्ण केल्याने फॅब्रिकेशन दरम्यान तयार झिंक कोटिंगचे अनावश्यक नुकसान टाळण्यास मदत होते.
मोठ्या प्रमाणात ऑर्डरसाठी, गुणवत्ता केवळ देखावा द्वारे निर्धारित केली जात नाही. इनकमिंग स्टील ग्रेड आणि जाडी प्रथम तपासली जाते, त्यानंतर फॉर्मिंग आणि फिनिश-ट्यूब तपासणी दरम्यान मितीय तपासणी केली जाते.
मुख्य चेकपॉइंट्समध्ये आयताकृती परिमाणे, भिंतीची जाडी, सरळपणा, वेल्डची स्थिती, कट लांबी, पृष्ठभागाची गुणवत्ता आणि झिंक कोटिंग यांचा समावेश होतो. कोटिंगचे वजन किंवा जाडी मान्य केलेल्या प्रकल्पाच्या विनिर्देशानुसार तपासली जाऊ शकते.
निर्यात प्रकल्पांसाठी, सामग्रीचे प्रमाणपत्र, तपासणी रेकॉर्ड, पॅकिंग याद्या आणि इतर आवश्यक कागदपत्रे ऑर्डरनुसार तयार करता येतील. खरेदीदार किंवा प्रकल्पाद्वारे आवश्यक असल्यास तृतीय-पक्ष तपासणीची व्यवस्था देखील केली जाऊ शकते.
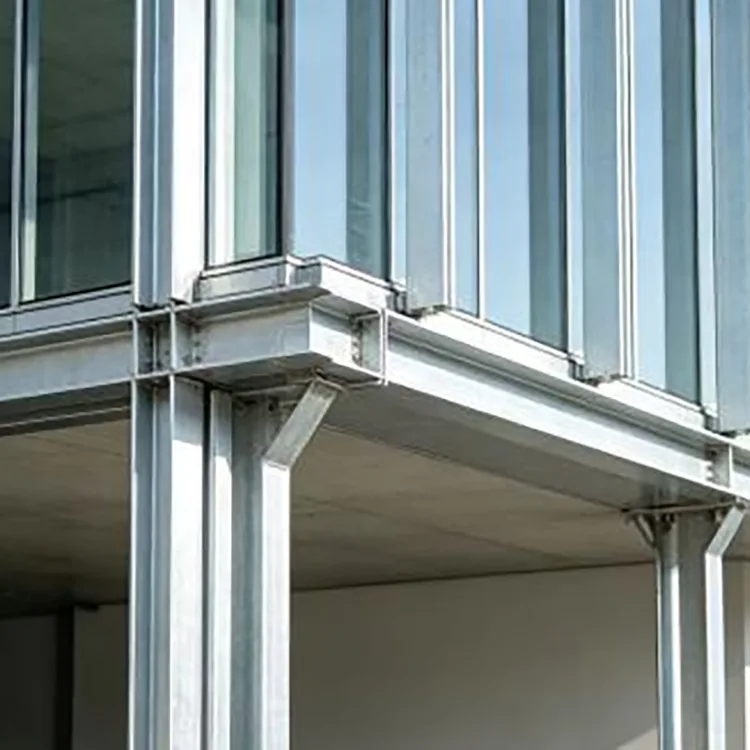
आयताकृती चेहरा पडद्याच्या भिंतींच्या चौकटी, दर्शनी भाग, विभाजने आणि दुय्यम संरचनात्मक सदस्यांसाठी सोयीस्कर आहे जेथे कनेक्शनची जागा आणि दिशात्मक कडकपणा महत्त्वाचा आहे.
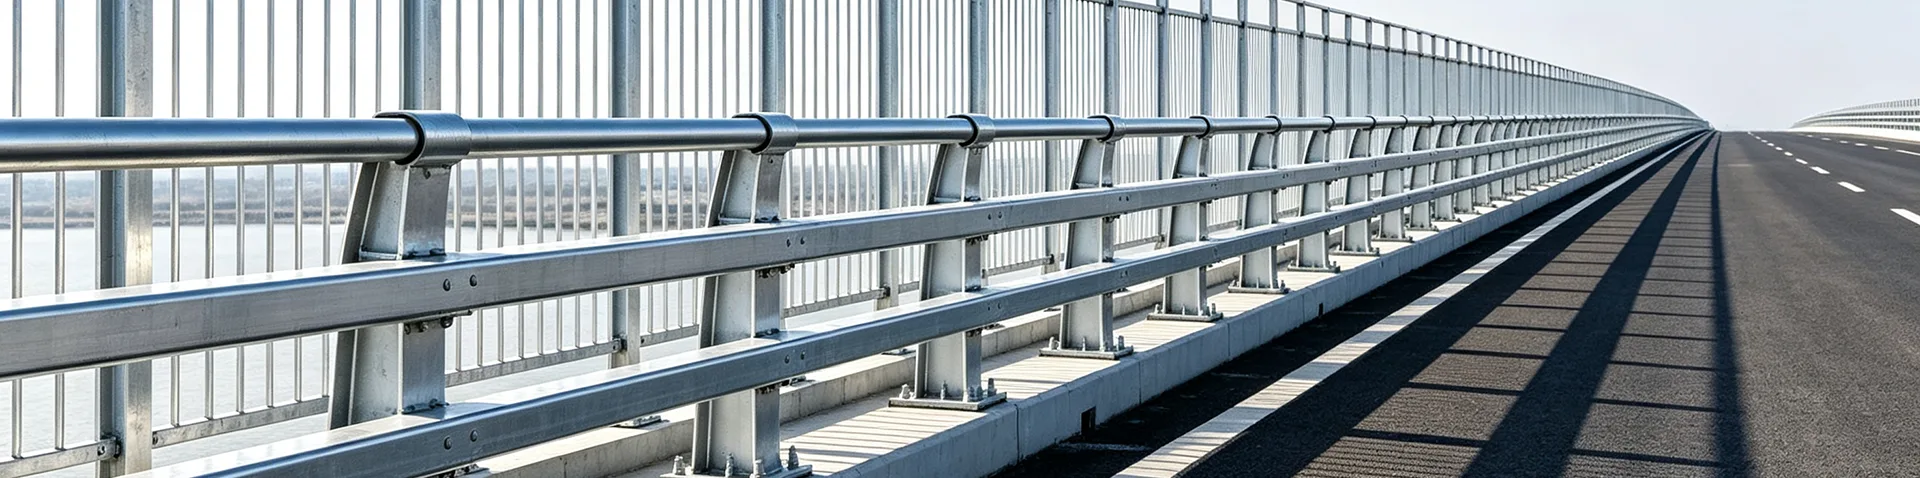
हॉट-डिप गॅल्वनाइजिंगच्या अतिरिक्त गंज संरक्षणामुळे रेलिंग, रेलिंग, आश्रयस्थान, लँडस्केप स्ट्रक्चर्स, जाहिरात फ्रेम्स आणि इतर उघड स्टीलवर्कचा फायदा होतो.
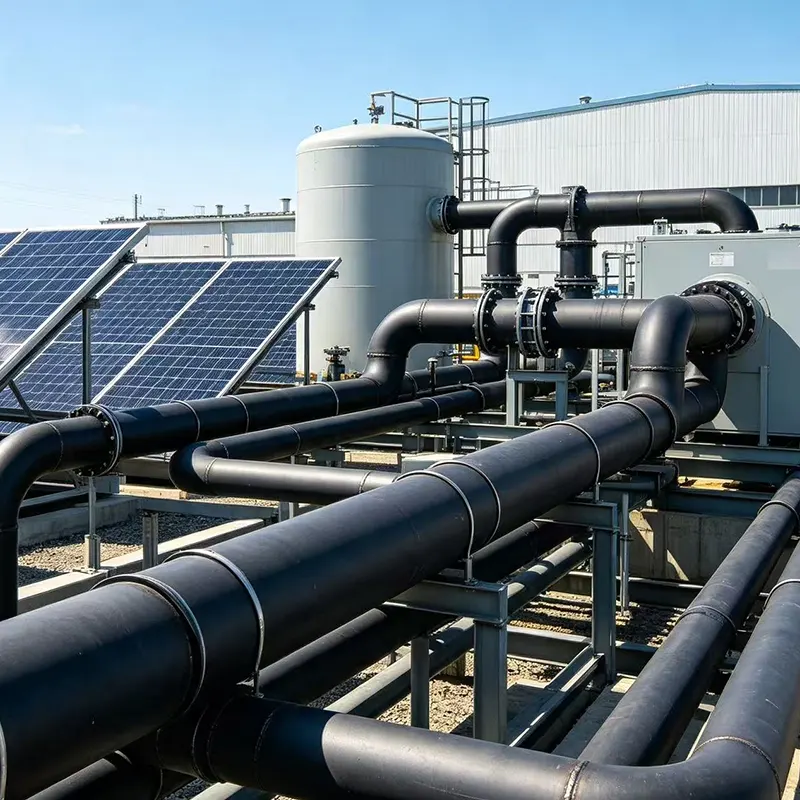
आयताकृती नळ्या निवडलेल्या पीव्ही समर्थन सदस्यांसाठी, उपकरणांच्या फ्रेम्स आणि सहायक संरचनांसाठी वापरल्या जाऊ शकतात. किनारी किंवा उच्च-आर्द्रता प्रकल्पांसाठी, गंज वातावरणानुसार उच्च जस्त तपशील विचारात घ्यावा.
आयताकृती विभागाचे सपाट चेहरे ब्रॅकेटची स्थापना आणि उपकरणे बसवणे सुलभ करतात. ठराविक वापरांमध्ये मशीन बेस, कन्व्हेयर फ्रेम्स, ऑटोमेशन सपोर्ट आणि उपकरणे प्लॅटफॉर्म यांचा समावेश होतो.
ट्यूबचा वापर रॅक घटक, सपोर्ट फ्रेम्स, वेअरहाऊस स्ट्रक्चर्स आणि सहायक सदस्यांसाठी केला जाऊ शकतो जेथे आयामी सुसंगतता आणि गंज प्रतिकार आवश्यक आहे.
त्याची आयताकृती भूमिती, मध्यम वजन आणि उपलब्ध प्रक्रिया यांचे मिश्रण ग्रीनहाऊस फ्रेम्स, स्टेज स्ट्रक्चर्स, तात्पुरत्या फ्रेम्स आणि इतर बनावट असेंब्लीसाठी योग्य बनवते.
पुनरावृत्ती स्थापना परिमाण असलेल्या प्रकल्पांसाठी, पूर्व-प्रक्रिया केल्याने जॉब साइटवर कटिंग आणि ड्रिलिंगचे काम कमी होऊ शकते.
सामान्य सेवांमध्ये निश्चित-लांबीचे कटिंग, पंचिंग, स्लॉटिंग, ड्रिलिंग, बेंडिंग, बेव्हलिंग आणि एंड क्लोजिंग यांचा समावेश होतो. प्रक्रिया रेखाचित्र, DXF/CAD फाइल किंवा आकारमान शेड्यूलवर आधारित असू शकते.
गॅल्वनाइझिंगनंतर छिद्र किंवा कट केले जातात तेव्हा, उघडलेल्या स्टीलच्या क्षेत्रास योग्य झिंक-समृद्ध दुरुस्ती संरक्षण मिळाले पाहिजे. या कारणास्तव, हॉट-डिप गॅल्वनाइझिंग स्टेजच्या आधी जेव्हा जेव्हा उत्पादन डिझाइन परवानगी देते तेव्हा नियोजित पंचिंग आणि कटिंग पूर्ण करणे अधिक श्रेयस्कर असते.
निवड प्रामुख्याने स्थापना वातावरण आणि देखभाल आवश्यकतांवर अवलंबून असते.
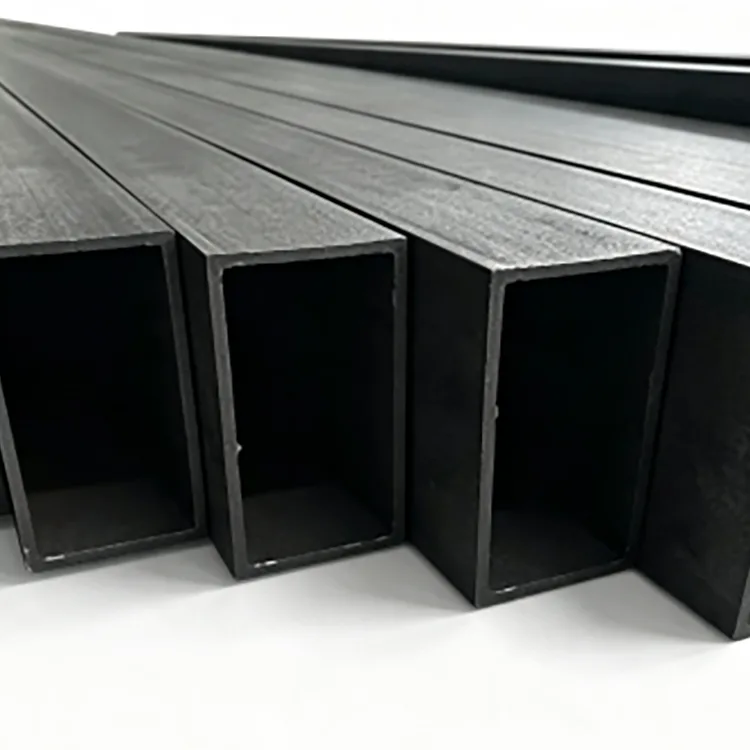
काळ्या आयताकृती नळीची प्रारंभिक सामग्रीची किंमत कमी असते आणि ती कोरड्या घरातील रचनांसाठी चांगले काम करू शकते जेथे पृष्ठभागास योग्य कोटिंग मिळेल किंवा गंज ही मुख्य चिंता नाही.
हॉट-डिप गॅल्वनाइज्ड आयताकृती ट्यूबमध्ये झिंक कोटिंग असते जे भौतिक अडथळा आणि त्यागात्मक गंज संरक्षण दोन्ही प्रदान करते. त्यामुळे बाहेरच्या आणि दमट अनुप्रयोगांसाठी हे अधिक योग्य आहे जेथे वारंवार पेंटिंग किंवा गंज उपचार केल्याने देखभाल कार्य वाढेल.
दीर्घकालीन बाह्य प्रकल्पांसाठी, केवळ खरेदी किंमतीची तुलना करणे दिशाभूल करणारे असू शकते. कोटिंग स्पेसिफिकेशन, अपेक्षित एक्सपोजर, फॅब्रिकेशन आवश्यकता आणि देखभाल योजना हे सर्व खर्चाच्या तुलनेत समाविष्ट केले पाहिजेत.
म्युनिसिपल रोड आणि ट्रॅफिक प्रोजेक्टमध्ये Q235B 100×60×4 mm हॉट-डिप गॅल्वनाइज्ड आयताकृती ट्यूबचा वापर रस्ता आश्रयस्थान आणि रेलिंग स्ट्रक्चर्ससह समर्थन फ्रेमसाठी केला गेला. पाऊस, वारा आणि धूळ यांच्या बाहेरील प्रदर्शनासाठी आयताकृती-विभागातील कडकपणा आणि गॅल्वनाइज्ड संरक्षणाचे संयोजन निवडले गेले.
लॉजिस्टिक वेअरहाऊस प्रकल्पात रॅक आणि उपकरण-फ्रेम अनुप्रयोगांसाठी 40×80×2.0 मिमी हॉट-डिप गॅल्वनाइज्ड आयताकृती ट्यूब वापरली गेली. सुसंगत विभागाच्या परिमाणांनी असेंब्लीमध्ये मदत केली, तर गॅल्वनाइज्ड पृष्ठभाग वेअरहाऊस आणि औद्योगिक वापराशी संबंधित आर्द्र परिस्थितीसाठी योग्य होता.


मोठ्या प्रमाणात ऑर्डर देण्यापूर्वी, या मुद्यांची पुष्टी करा:
|
आवश्यकता |
पुष्टी करण्यासाठी माहिती |
|
विभाग |
20×40–200×400 मिमी किंवा सानुकूल |
|
भिंतीची जाडी |
1.0-6.0 मिमी |
|
स्टील ग्रेड |
Q235B, Q355B किंवा निर्दिष्ट ग्रेड |
|
लांबी |
6 मीटर मानक किंवा 3-12 मीटर निश्चित लांबी |
|
झिंक कोटिंग |
आवश्यक कोटिंग वजन/जाडी |
|
प्रक्रिया करत आहे |
कटिंग, पंचिंग, वाकणे, स्लॉट्स, ड्रिलिंग इ. |
|
तपासणी |
मिल प्रमाणपत्र, मितीय तपासणी, कोटिंग तपासणी, आवश्यक असल्यास तृतीय-पक्ष तपासणी |
|
पॅकिंग |
निर्यात जलरोधक रॅपिंग, स्टील स्ट्रॅपिंग आणि नुकसान हाताळण्यापासून संरक्षण |
स्क्वेअर ट्यूबमध्ये समान बाजूची परिमाणे असते आणि सामान्यतः स्तंभ, फ्रेम आणि अधिक संतुलित भूमिती आवश्यक असलेल्या सदस्यांसाठी वापरली जाते. आयताकृती ट्यूबची लांबी भिन्न असते आणि ती क्षैतिज सदस्यांसाठी, पडद्याच्या भिंतींच्या फ्रेम्स, उपकरणांची रचना आणि अनुप्रयोगांसाठी अधिक सोयीस्कर असते जिथे दिशात्मक कडकपणा किंवा विस्तृत माउंटिंग पृष्ठभाग उपयुक्त आहे.
होय. प्रकल्प रेखाचित्र आणि उत्पादन व्यवहार्यतेनुसार गैर-मानक विभाग आकार, निश्चित लांबी आणि प्रक्रिया आवश्यकता यावर चर्चा केली जाऊ शकते.
होय. कटिंग, पंचिंग, स्लॉटिंग, ड्रिलिंग, बेंडिंग, एंड क्लोजिंग आणि बेव्हलिंगची व्यवस्था केली जाऊ शकते. गॅल्वनाइज्ड उत्पादनांसाठी, जेथे व्यावहारिक असेल तेथे हॉट-डिप गॅल्वनाइझिंगपूर्वी नियोजित प्रक्रिया सामान्यतः पूर्ण केली जाते.
नाही. सामान्य अंतर्देशीय बाह्य प्रदर्शनास आपोआप सर्वोच्च झिंक पातळीची आवश्यकता नसते. आर्द्रता, मीठ फवारणी, रासायनिक प्रदर्शन, ओले होण्याची वारंवारता आणि अपेक्षित सेवा कालावधी यानुसार कोटिंगची निवड करावी.
आपोआप नाही. Q355B ची ताकद जास्त असली तरी, स्टील ग्रेड बदलण्याचा अर्थ असा नाही की स्ट्रक्चरल डिझाइन, कनेक्शन, वेल्डिंग आवश्यकता आणि लागू मानक तपासल्याशिवाय समान विभाग नेहमी वापरला जाऊ शकतो.
होय, परंतु वेल्डिंगमुळे स्थानिक झिंक कोटिंग खराब होते आणि झिंकयुक्त धूर निर्माण होतो. योग्य वायुवीजन, वेल्डिंग प्रक्रिया आणि पोस्ट-वेल्ड झिंक-युक्त दुरुस्ती आवश्यक आहे.
साहित्य प्रमाणपत्रे, उत्पादन तपासणी रेकॉर्ड, पॅकिंग सूची, व्यावसायिक पावत्या आणि इतर निर्यात किंवा प्रकल्प दस्तऐवज मान्य ऑर्डर आवश्यकतांनुसार तयार केले जाऊ शकतात.
सामान्य स्टॉक ऑर्डर साधारणपणे सुमारे 3-7 कामकाजाच्या दिवसांत शिपमेंटसाठी तयार केल्या जाऊ शकतात. मानक उत्पादन ऑर्डर साधारणतः 10-15 कामकाजाच्या दिवसांच्या आसपास असतात, तर मोठ्या आकाराच्या किंवा सानुकूलित ऑर्डरची पुष्टी विभाग आकार, झिंक कोटिंग आणि प्रक्रिया आवश्यकतांनुसार केली जावी.
पत्ता
दुय्यम धमनी रस्ता क्र. 2-1, दाकीझुआंग औद्योगिक क्षेत्राचे विस्तार क्षेत्र, जिंघाई जिल्हा, तियानजिन, चीन
दूरध्वनी
ईमेल